|
|
Maschinenfabrik Deutschland
Zum Vergrößern Bild anklicken
| Name | Maschinenfabrik Deutschland |
| Ortssitz | Dortmund |
| Ortsteil | Eving |
| Straße | Bornstr. |
| Art des Unternehmens | Maschinenfabrik |
| Anmerkungen | 1895: Aktiengesellschaft, Direktor: Ingenieur Fr. Gahlen. 1911: 8 ha Grundfläche, 5,5 ha mit Werkstätten. Gehört seit 1911 zum Hoesch-Konzern; seit 1995 an Vossloh. Vergl. auch eine GmbH als Vertriebsfirma. |
| Quellenangaben | [Handbuch Akt.-Ges. (1943) 1203] [Dt. Eisenbahnwesen der Gegenwart 2 (1911) 558] [Eisen- und Stahlwerk Hoesch (1921) 50] [Adreßbuch der deutschen Maschinen-Industrie (1895/96) 361] |
| Zeit |
Ereignis |
| 12.11.1872 |
Gründung der "Maschinenfabrik Deutschland" durch den Obermaschinenmeister der Köln-Mindener Eisenbahn, Julius Weidtmann, gemeinsam mit dem Leiter der Borsigwerke in Berlin, August Julius Albert Borsig, und Louis Baare vom Bochumer Verein für Gußstahlfabrikation im Norden der Dortmunder Innenstadt als Aktiengesellschaft |
| 1882 |
Julius Weidtmann leitet bis 1882 die "Maschinenfabrik Deutschland" |
| 01.07.1911 |
Übernahme durch das benachbarte Eisen- und Stahlwerk Hoesch. Das Vermögen der MFD wird mit Wirkung vom 1. Juli unter Ausschluß der Liquidation durch Hoesch übernommen. Für je nominal 4.500 Mark Aktien der Maschinenfabrik Deutschland werden je nom. 3.000 Mark neue Aktien von Hoesch gegeben. Die Fusion beendet einen zwischen beiden Gesellschaften Bergschadenprozeß. Die MFD deckt von nun an ihren Bedarf an Rohmaterial überwiegend beim Hüttenwerk Hoesch, während dieses eine Reihe von Erzeugnissen, die des bisher von anderer Seite kaufte, von dem neu erworbenen Unternehmen bezieht. Die neue Abteilung besteht in Form einer GmbH. |
| 1913 |
Errichtung einer eigenständigen Weichenbauhalle mit 128 m länge und 30 m Breite nach den Plänen des Dortmunder Architekten August Weber in Stahlfachwerk mit Ziegelausfachung. |
| 01.01.1923 bis 31.12.1913 |
Erweiterung der Weichenbauhalle um weitere 60 m Richtung Bornstraße |
| 1952 |
Neugründung unter der Firma "Hoesch MFD" |
| 1995 |
Die Vossloh AG kauft die Bestände von MFD sowie die Firma Hegenscheidt GmbH auf und führt sie am Standort Erkelenz zur "Hegenscheidt-MFD GmbH" zusammen. |
| 1996 |
Die "Maschinenfabrik Deutschland" ist erloschen |
| Produkt |
ab |
Bem. |
bis |
Bem. |
Kommentar |
| Bahnbedarf und Bahnhofsausrüstung |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| Baumaschinen |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| Drehbänke |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| Drehscheiben |
1895 |
[Adreßb. Dt. Masch.-Ind.] |
1943 |
[Handb. Akt.-Ges. (1943)] |
|
| Eismaschinen |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| Fräsmaschinen für Metall |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| Gußeisen |
1943 |
[Handb. Akt.-Ges. (1943)] |
1943 |
[Handb. Akt.-Ges. (1943)] |
|
| hydraulische Räderpressen |
1911 |
[Eisenbahnwesen der Gegenwart 2 (1911) 562] |
1911 |
[Eisenbahnwesen der Gegenwart 2 (1911) 562] |
füre Eisenbahnradsätze |
| Kokereimaschinen |
1943 |
[Handb. Akt.-Ges. (1943)] |
1943 |
[Handb. Akt.-Ges. (1943)] |
|
| Krane |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| Kranen |
1943 |
[Handb. Akt.-Ges. (1943)] |
1943 |
[Handb. Akt.-Ges. (1943)] |
|
| Maschinen |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| Radsatzdrehmaschinen |
1891 |
Doppel-Schablonen-Support (neu) |
1943 |
[Handb. Akt.-Ges. (1943)] |
|
| Schiebebühnen |
1895 |
[Adreßb. Dt. Masch.-Ind.] |
1943 |
[Handb. Akt.-Ges. (1943)] |
|
| Signale |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
vmtl. EISENBAHNsignale |
| Signalstellungen |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
vmtl. EISNBAHNstellwerke |
| Weichen |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| Weichen aller Art |
1911 |
[Eisenbahnwesen der Gegenwart 2 (1911) 558] |
1943 |
[Handb. Akt.-Ges. (1943)] |
|
| Werkzeugmaschinen |
1895 |
[Adreßb. Dt. Masch.-Ind.] |
1943 |
[Handb. Akt.-Ges. (1943)] |
|
| Zentral-Weichenstellungen |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| Zeit |
Objekt |
Anz. |
Betriebsteil |
Hersteller |
Kennwert |
Wert |
[...] |
Beschreibung |
Verwendung |
| 1895 |
Dampfkraft |
|
|
unbekannt |
|
|
|
"Dampfbetrieb" |
|
| Zeit |
gesamt |
Arbeiter |
Angest. |
Lehrl. |
männl. |
weibl. |
Kommentar |
| 1911 |
450 |
|
|
|
|
|
durchschnittlich 450 Beamte und Arbeiter |
| 1921 |
|
550 |
|
|
|
|
ca. |
Zeit = 1: Zeitpunkt unbekannt
| ZEIT | 1911 |
| THEMA | Beschreibung |
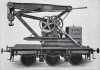
| TEXT | Gesamtterrain ca. 8 ha, Grundfläche der Werkstätten etc. ca. 5,5 ha. Zahl der Arbeiter und Beamten durchschnittlich 450. Die Maschinenfabrik Deutschland in Dortmund wurde im Jahre 1872 unter Mitwirkung des damaligen Obermaschinenmeisters der früheren Köln-Mindener Eisenbahn, Herrn Weidtmann, der als Generaldirektor die Leitung des Unternehmens übernahm, gegründet zum Zwecke der Herstellung von Spezialitäten für den Eisenbahnbedarf. Dieses Arbeitsprogramm hat die Firma bis heute beibehalten. Sie fertigt in ihrem auf das modernste ausgestatteten, mit den besten Einrichtungen und Maschinen versehenen Weichenbau, Weichen und Kreuzungen der verschiedensten Konstruktionen an. sowohl solche nach den Normalien der preußischen Staatsbahn, wie auch Sonderausführungen für Haupt-, Klein- und Nebenbahnen, Anschluß- und Fabrikgleise, ferner Weichen und Gleise zum Einpflastern, System "Voss", für schweren Hafenbetrieb, sowie für Straßenbahnen auch Weichen, Gleisverbindungen und Gruppen aus Rillenschienen in allen vorkommenden Profilen und kräftigsten, bestbewährten, neuerdings vielfach verbesserten Konstruktionen. Außerdem werden in dieser Werksabteilung hergestellt: Prellböcke der verschiedensten Konstruktionen, Lademesser in verbesserten Systemen, Schienenallszugsvorrichtungen für Brücken (u. a. geliefert für die Kaiser-Wilhelm-Brücke, Müngsten, Mainz. Rheinbrücken, Winfelner Brücke, Kölner Nordbrücke, Kölner Hohenzollernbrücke usw.), Hemmschuhe, Gleissperren usw. In einer weiteren Werksabteilung werden hergestellt Krane für den Eisenbahnbedarf, wie Überladekrane (Bockkrane), fahrbare Drehkrane, Waggonkrane mit einziehbarem Ausleger D.R.G.M. ohne Schutzwagen im Zuge laufend, freistehende Drehkrane, Kohlenladekrane mit Hand- und elektrischem Antrieb, mit Sicherheitsbremse D.R.G.M. und Sicherheitskransteuerung ebenfalls D.R.G.M., Laufkrane, Wanddrehkrane, hydraulische Krane, Hebeböcke für Lokomotiven und Wagen, auch mit elektrischem Antrieb, sowie Achsensenkwinden, Drehscheiben und Schiebebühnen für Hand- und elektrischen Betrieb in den verschiedensten Konstruktionen. |
| QUELLE | [Deutsche Eisenbahnwesen der Gegenwart 2 (1911) 558] |
| |
| ZEIT | 1911 |
| THEMA | Schiebebühnen |
| TEXT | Die Firma baut neuerdings Schiebebühnen in einer Spezialkonstruktion, ähnlich einer fahrbaren Brücke, auf nur zwei Schienen laufend, die sich in vielfachen Ausführungen bestens bewährt hat, sowohl bei versenkter als auch unversenkter Anordnung. Sie bietet den früheren Konstruktionen gegenüber wesentliche Vorteile, wie sehr geringe Grubentiefe und, weil nur zwei Laufschienen nötig, bedeutend geringere Fundamentkosten. - Die Laufräder sind paarweise angeordnet und in Schwingen pendelnd gelagert, deshalb gleichmäßig verteilte Raddrücke und Kraftersparnis im Betriebe. Lagerung der Laufräder auch mit Kugellagern. |
| QUELLE | [Deutsche Eisenbahnwesen der Gegenwart 2 (1911) 563] |
| |
| ZEIT | 1911 |
| THEMA | Werkzeugmaschinen |
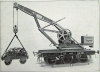
| TEXT | In der Abteilung Werkzeugmaschinenbau werden die mehr kuranten, in Eisenbahn-Werkstätten benötigten Maschinen, wie Support-Drehbänke, freistehende und Radialbohrmaschinen, Shapingmaschinen, Hobelmaschinen, gewöhnliche und Spezialhobelmaschinen für den Weichenbau, Stoßmaschinen, Lochmaschinen und Scheren, Schraubenschneidmaschinen, Stehbolzengewindeschneidmaschinen usw. angefertigt. Als Hauptspezialität baut die Firma Maschinen und Einrichtungen für die Radsatzbearbeitung. Schon vor circa 20 Jahren brachte sie einen ihr patentierten Doppel-Schablonen-Support zur automatischen Bearbeitung der Radreifenprofile auf den Markt, der mehrfach verbessert und verstärkt in über 400 Lieferungen im In- und Ausland abgesetzt wurde und seinerzeit den ersten Anstoß zu einer rationellen Radsatzbearbeitung gegeben hat. Das Bestreben, die Leistungsfähigkeit und Wirtschaftlichkeit der seit langen Jahren als Spezialität hergestellten Radsatzdrehbänke fortgesetzt weiter zu erhöhen und langjährige Erfahrungen auf diesem Gebiete führten zu der Neukonstruktion eines Schablonensupports, welcher der Firma durch D.R.P. No. 200.227 und mehrere Auslandspatente geschützt worden ist. Dieser neue Support, welcher in vielen Ausführungen sich bestens bewährt hat, ist, wie der ältere, auch als Doppel-Schablonen-Support ausgebildet, so daß das Radreifenprofil durch zwei Meißel, von denen der eine den Spurkranz, der andere die Lauffläche bearbeitet, automatisch fertiggestellt wird. Der neue Support besitzt dem älteren gegenüber ganz bedeutende Vorteile. Die Führungsschablonen sind nicht mehr vor dem Support gelagert, sondern zentral zwischen den Prismen, hierdurch werden einseitige Drücke und anormaler Verschleiß in den Oberschiebern vollständig vermieden. Die Schablone für die Bearbeitung der Lauffläche hat wieder die bewährte einfache Form, die Schablone für die Bearbeitung des Spurkranzes weicht vollständig von der früheren Form ab, sie hat nur die einfache Form des Spurkranzes. Die Überwindung der steilen Neigung des Spurkranzes wird auf die einfachste Weise dadurch erzielt, daß eine unter der Schablone gelagerte, durch Schnecke und Schneckenrad bewegte Kurbelscheibe, in deren Schlitz der Führungszapfen der Schablone hineinragt, letzteren durch die Schablone hindurchführt. Durch diesen einfachen, außerordentlich stabil ausgebildeten Mechanismus wird die für die Bearbeitung des Spurkranzes erforderliche genaue Führung des Meißels ohne wesentlichen Druck und Reibung in der Schablone, bei gleichmäßigem Vorschub des Meißels erzielt. Das ganze Radreifenprofil wird ohne weitere Nacharbeitvollständig sauber und genau selbsttätig fertiggestellt, eine präzise funktionierende Auslösung setzt den Selbstgang nach Beendigung des Arbeitsvorganges still. Sämtliche Teile des Supports sind sehr kräftig gehalten, empfindliche Teile, welche durch starke Beanspruchung leicht Anlaß zu Reparaturen und zu Ungenauigkeiten des Profils geben, sind nicht vorhanden. Der neue Schablonen-Support ist ein stets korrekt arbeitendes Werkzeug von größter Lebensdauer. Die immer größer werdenden Anforderungen, welche an die Leistungsfähigkeit moderner Werkzeugmaschinen gestellt werden, haben die Firma veranlaßt, auch für die seit langen Jahren von ihr als Spezialität gebauten Radsatzdrehbänke vollständige Neukonstruktionen auszuarbeiten. Infolge ihrer langjährigen Erfahrungen auf diesem Gebiete war es der Firma möglich, Spezialmaschinen anzufertigen, auf welchen bei vollkommener Ausnutzung der besten Schnelldrehstähle eine bis jetzt unerreichte Leistungsfähigkeit erzielt wird. Bei einem dreitägigen Versuchsdrehen in einer Königlich Preußischen Eisenbahn-Hauptwerkstätte wurden auf einer von der Firma gelieferten modernen Radsatzdrehbank 46 Stück alte Wagenradsätze und zwar, wie sie von den Waggons kamen, darunter scharf gelaufene und hart gebremste, bei neunstündiger täglicher Arbeitszeit fertiggestellt. Zu garantieren und durch Probebetrieb nachzuweisen war das Abdrehen von 12 Stück alten Waggonradsätzen in neunstündiger Schicht, erzielt wurden 15,33 Stück Radsätze. Die durchschnittliche Drehzeit betrug pro Satz 26,75 Minuten. Die durchschnittlich abgenommene Spanmenge 36,7 kg. Die durchschnittlich aufgewendete Kraft 4,00 kWh. Aus diesen Zahlen ist bemerkenswert: die kurze Drehzeit für einen Radsatz, das erhebliche in der Minute abgedrehte Spangewicht und der geringe Kraftbedarf von 0,109 kWh für 1 kg abgedrehte Späne. Besondere Vorzüge der Maschinen: Die in kurzer Zeit abzudrehenden großen Spanmengen erfordern größere Antriebskräfte und deshalb, um ein Erzittern zu vermeiden, große Stabilität der ruhenden und bewegten Teile der Maschine. Dem ist im weitesten Maße Rechnung getragen, jedoch bei Vermeidung von jedem toten Gewicht. Um rationell zu arbeiten, muß die Schnittgeschwindigkeit stets der Härte des Materials entsprechen, was besonders bei alten Radsätzen einen häufigen Wechsel der Drehgeschwindigkeiten erfordert. Da der Wechsel schwerer Riemen dem Arbeiter lästig und zeitraubend ist und deshalb von ihm ungern ausgeführt wird, erfolgt bei diesen neuen Bänken für Transmissionsantrieb der Antrieb durch eine Riemscheibe und der Geschwindigkeitswechsel durch leicht zu betätigenden Wechsel von im Spindelstock eingebauten Stufenrädern. Elektrischer Antrieb kann nachträglich leicht eingebaut werden. Bei elektrischem Betrieb steht der Motor auf dem Räderkasten des Spindelstockes und treibt durch spezial gefräste Pfeilräder, welche einen tadellos ruhigen Gang und geringste Abnutzung gewährleisten, auf das Stufenrädergetriebe. Ist Gleichstrom vorhanden, so werden Stufenmotoren verwendet, deren Tourenzahl im Nebenschluß in zahlreichen Abstufungen regulierbar ist, ohne daß der Wirkungsgrad merklich fällt. In jüngster Zeit werden auch für Drehstrom ähnlich wirkende Motoren eingebaut. Wagenradsatzdrehbänke erhalten dann überhaupt keinen Räderwechsel, da die Durchmesser der abzudrehenden Räder nur wenig differieren. Die erforderliche Schnittgeschwindigkeit wird lediglich durch den Anlasser des Motors, während des Arbeitsganges, auf die einfachste Weise eingestellt. Da schon das verhältnismäßig rasch aufeinanderfolgende Auf- und Abspannen der Radsätze, auch bei bestgeeigneten Hebevorrichtungen, hohe Anforderungen an den Arbeiter stellt, ist besonderer Wert daraufgelegt, den Mann während des eigentlichen Drehvorganges möglichst zu entlasten. Sobald der Radsatz aufgespannt ist, brauchen nur die Meißel angestellt zu werden; der durch D.R.P. und Auslandspatente geschützte Doppel-Schablonen-Support stellt das Profil ohne weitere Nacharbeit automatisch fertig. Bei scharf gelaufenen und gebremsten Radsätzen werden die Meißel der Doppel-Schablonen-Supporte durch die Meißel der hinteren Hilfssupporte entlastet, indem letztere den ersteren voranschneiden und, so die Spanhöhe teilend, das harte Material vorweg abnehmen. Die Meißel der Doppel-Schablonen-Supporte haben dann nur Schlichtarbeit zu verrichten und erzeugen bei geringer Abnutzung ein sauberes, genau passendes Profil. Da der Arbeitsvorgang vollkommen selbsttätig erfolgt und keine Meißel ein- und auszuspannen sind, hat der Arbeiter Gelegenheit, sich während dieser Zeit zu erholen. Gerade auch dieser Umstand ermöglicht die große Leistungsfähigkeit der Maschinen. Die Firma fertigt diese Spezialmaschinen in allen verlangten Größen für Wagen-, Tender- und Lokomotivradsätze von 650 bis 1250 mm Spitzenhöhe an und hat sie in großer Anzahl sowohl für Eisenbahn-Werkstätten, als auch für Radsatzfabriken des In- und Auslandes zur größten Zufriedenheit der Empfänger geliefert. Außer diesen Radsatzdrehbänken für höchste Leistungsfähigkeit baut die Firma auch solche in leichterer Ausführung, besonders für die Betriebswerkstätten der Hauptbahnen, für Nebenbahnen, Klein- und Straßenbahnen geeignet. Da in diesen Werkstätten meist nicht so große Arbeitsmengen vorliegen, genügen diese leichteren Modelle vollkommen. Sie sind ebenfalls nach den Grundsätzen des modernen Werkzeugmaschinenbaues sorgfältigst durchkonstruiert und werden sowohl für Transmissionsantrieb, als auch für direkten elektrischen Antrieb, mit gewöhnlichen Kreuzsupporten oder auch mit Doppel-Schablonen-Supporten und hinteren Hilfs-Supporten angefertigt. Gleichzeitig mit der Verbesserung der Radsatzdrehbänke, brachte die Firma auch leistungsfähige Neukonstruktionen heraus in Bandagen-Dreh- und Bohrbänken, die neben sonstigen Vorzügen eine besonders zweckmäßige Supportanordnung zeigen und sowohl zum Ausdrehen und Ausbohren der Bandagen, wie auch zum Einstechen der Sprengringnuten in der vorteilhaftesten Weise Verwendung finden. Ebenso erfolgten Neukonstruktionen in Achsschenkel-Dreh- und Schleifmaschinen, Achsenzentrierbänken, Radsterndrehbänken, Federprüfungsmaschinen, Kurbelzapfenlöcher - Bohrmaschinen , hydraulischen Räderpressen, welche, wie nebenstehende Abbildung zeigt, kombiniert mit Laufkrangerüst nebst zwei Laufkränen, ausgeführt werden, so daß ein bequemes Aus- und Einbringen der Radsätze usw. in die Presse ermöglicht und damit [deren Leistungsfähigkeit ganz beträchtlich gesteigert wird. Es werden also zurzeit von der Firma die meisten für die Radsatzbearbeitung in Betracht kommenden Arbeitsmaschinen in vollendetster Konstruktion und Ausführung hergestellt. Wenn die Erzeugnisse der Maschinenfabrik "Deutschland", Dortmund, sich eines Weltrufes erfreuen und überall gerne bevorzugt werden, sowie ferner die Firma zu den angesehensten deutschen Maschinenbauanstalten zählt, so verdankt sie das in erster Linie ihrem altbewährten, stets befolgten Grundsatz: Bei vollkommensten, leistungsfähigsten Konstruktionen immer nur wirklich gediegene Arbeit zu liefern. |
| QUELLE | [Deutsche Eisenbahnwesen der Gegenwart 2 (1911) 559] |
| |
| ZEIT | 1911 |
| THEMA | Abbildungen von Werkzeugmaschinen |
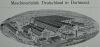
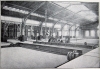
| TEXT | Abb. 1. Werkzeugmaschinenbau, allgemeiner Maschinenbau, Weichenbau, Eisengießerei.
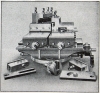
Abb. 5. Doppel-Schablonen-Support für automatische Radreifenbearbeitung. D.R.P. und mehrere Auslandspatente.
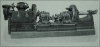
Abb. 6. Spezial-Radsatzdrehbank für Wagen- und Tenderradsätze, die Achsschenkel sind in Stützlagern eingespannt, welche sich mit der Planscheibe umdrehen. Leistungsfähigkeit der Bank bei elektrischem Antrieb durch regulierbaren Stufenmotor 15-16 alte Radsätze, wie sie von den Waggons kommen; normale Leistung ohne Überanstrengung des Arbeiters 12 Radsätze.
Abb. 7. Spezial-Radsatzdrehbank für Wagen- und Tender-Radsätze, die Achsschenkel drehen sich in feststehenden Zentrierlagern. Leistungsfähigkeit der Bank bei elektrischem Antrieb durch regulierbaren Stufenmotor 15 - 16 alte Sätze, wie sie von den Waggons kommen; normale Leistung ohne Überanstrengung des Arbeiters 12 Radsätze.
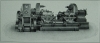
Abb. 8. Spezial-Radsatzdrehbank von höchster Leistungsfähigkeit für Lokomotiv-Radsätze bis 2300 mm Durchmesser.
Abb. 9. Doppelte Bandagen-Dreh- und Bohrbank, auch eingerichtet zum Einstechen der Sprengringnuten.
Abb. 10. Hydraulische Räderpresse für 450.000 kg max. Druck und 2300 mm größten Raddurchmesser.
Abb. 11. Spezialmaschine zum Drehen und Schleifen von Achsschenkeln usw. von 1200 mm Spitzenhöhe.
Abb. 12. Hydraulische Federprüfungsmaschine für 25.000 kg Druck. |
| QUELLE | [Deutsche Eisenbahnwesen der Gegenwart 2 (1911) 559-560] |
| |
| ZEIT | 1943 |
| THEMA | Organe und Kapital der Gesellschaft |
| TEXT | Betriebsleitung: Direktor Carl Sattler, Bochum; Direktor Dr. phil. Ernst Grave, Bochum. Abteilung der "Hoesch Aktiengesellschaft" |
| QUELLE | [Handbuch Akt.-Ges. (1943) 1203] |
| |
| ZEIT | 1943 |
| THEMA | Zweck und Gegenstand des Unternehmens |
| TEXT | Abteilung von Hoesch. Das Werk umfaßt eine Abteilung für den Bau von Werkzeugmaschinen, eine weitere Abteilung für die Anfertigung von Drehscheiben, Schiebebühnen, Kranen, Kokereimaschinen usw.; ferner eine Abteilung zur Herstellung von Weichen aller Art sowie eine Eisengießerei nebst Modellschreinerei. Das Geschäft der Abteilung Maschinenfabrik Deutschland wird unter der Firma "Maschinenfabrik Deutschland G. m. b. H." für Rechnung der "Hoesch Aktiengesellschaft" geführt. Vergl. auch "Maschinenfabrik Deutschland G. m. b. H." als Vertriebsgesellschaft. |
| QUELLE | [Handbuch Akt.-Ges. (1943) 1203] |
| |
| ZEIT | 1943 |
| THEMA | Besitzverhältnisse |
| TEXT | Das Werk umfaßt eine Abteilung für den Bau von Werkzeugmaschinen, eine weitere Abteilung für die Anfertigung von Diehscheiben, Schiebebühnen, Kranen, Kokereimaschinen usw.; ferner eine Abteilung zur Herstellung von Weichen aller Art sowie eine Eisengießerei nebst Modellschreinerei. Der Antrieb der Arbeitsmaschinen usw. erfolgt elektrisch. |
| QUELLE | [Handbuch Akt.-Ges. (1943) 1203] |
|