|
|
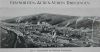
Eisenhütten-Actien-Verein Düdelingen
Zum Vergrößern Bild anklicken
| Name | Eisenhütten-Actien-Verein Düdelingen |
| Ortssitz | Düdelingen (Luxemburg) |
| Art des Unternehmens | Eisenhüttenwerk |
| Anmerkungen | Das Aktienkapital wird gemäß den Bestimmungen an den Gewinnen an die Aktionäre zurückgezahlt, so daß von 1881 bis 1911 einschließlich der 14.000 Gründungsanteile, welche den Genußanteilen gleichgestellt sind, insgesamt 32.000 gleichberechtige Genußanteile bestehen. Die Obligationsschuld beträgt 1911 19.000.000 Franken. Der Sitz der Gesellschaft sowie die Direktion sind in Düdelingen. Das Geschäftsjahr läuft vom 1. Mai bis zum 30. April. |
| Quellenangaben | [Referenzliste Abt. Balancier-Dampfpumpen (1885)] [Sack & Kiesselbach: Reversiermaschinen (1991)] [Eisenbahnwesen der Gegenwart 2 (1911) 415] [Stahl und Eisen (1902) 1258] |
| Zeit |
Ereignis |
| 25.07.1882 |
Gründung mit einem Aktienkapital von 9.000.000 Franken (= 18.000 Aktien von je 500 Fr.) |
| Produkt |
ab |
Bem. |
bis |
Bem. |
Kommentar |
| Eisen |
1852 |
Beginn (Gründung) |
1911 |
[Eisenbahnwesen der Gegenwart 2 (1911) 415] |
|
| Eisenbahnschienen |
1911 |
[Eisenbahnwesen der Gegenwart 2 (1911) 415] |
1911 |
[Eisenbahnwesen der Gegenwart 2 (1911) 415] |
|
| Stahl |
1852 |
Beginn vmtl ab Gründung |
1911 |
[Eisenbahnwesen der Gegenwart 2 (1911) 415] |
|
| Zeit |
Objekt |
Anz. |
Betriebsteil |
Hersteller |
Kennwert |
Wert |
[...] |
Beschreibung |
Verwendung |
| 1902 |
Gasmotoren |
2 |
Hochofenwerk |
Gasmotoren-Fabrik Deutz AG |
Leistung je |
|
PS |
Generatorantrieb |
|
| 1902 |
Dampfkessel |
63 |
gesamt |
unbekannt |
Heizfläche ges. |
|
qm |
40 mit Hochofengas-, 2 mit Schweißofengas- und 21 mit Kohlefeuerung |
|
| 1902 |
Wasserdruckpumpen |
5 |
Stahlwerk |
unbekannt |
Wasserdruck |
|
atm |
|
|
| um 1891 bestellt |
Kondensationsanlage |
1 |
|
Frankenthaler Armaturfabrik vorm. Klein, Schanzlin & Becker |
für eine Leistung von |
|
PS |
mit Gradierwerk |
|
| Zeit |
gesamt |
Arbeiter |
Angest. |
Lehrl. |
männl. |
weibl. |
Kommentar |
| 1911 |
|
3151 |
|
|
|
|
nur Arbeiter genannt; in allen Werken zusammen |
| von |
bis |
Produkt |
im Jahr |
am Tag |
Einheit |
Kommentar |
| 1910 |
1911 |
Thomas-Roheisen |
278426 |
|
t |
|
| 1910 |
1911 |
Thomas-Rohstahl |
218357 |
|
t |
|
| 1910 |
1911 |
Martinstahl |
25604 |
|
t |
|
| 1910 |
1911 |
Knüppel |
70517 |
|
t |
|
| 1910 |
1911 |
Blooms und Brammen |
53282 |
|
t |
|
| 1910 |
1911 |
Vignolschienen |
24816 |
|
t |
|
| 1910 |
1911 |
Grubenlschienen |
1155 |
|
t |
|
| 1910 |
1911 |
Schwellen |
9617 |
|
t |
|
| 1910 |
1911 |
Träger und U-Eisen |
33295 |
|
t |
|
| 1910 |
1911 |
Platinen |
20680 |
|
t |
|
| 1910 |
1911 |
Laschen und Unterlagsplatten |
584 |
|
t |
|
| 1910 |
1911 |
Rundeien |
332 |
|
t |
|
| 1910 |
1911 |
Handelseisen |
22822 |
|
t |
|
| ZEIT | 1902 |
| THEMA | Allgemeines |
| TEXT | Der Actienverein besitzt an Grubenfeldern 890 ha, teils in Luxemburg, teils in Lothringen; davon sind 655 ha Konzession, der Rest Eigentum der Hütte. Die augenblicklich ausgebeutete Minette beträgt pro Tag 1800 bis 1900 t, wovon 1500 bis 1600 auf Stollenbau, 300 bis 400 auf Tagebau kommen. Der Versand der Erze nach der Hütte geschieht auf einer doppelgeleisigen schmalspurigen Bahn und wird von 3 Dampflokomotiven besorgt. Die Länge dieser Bahn, von der Möllerhalle bis zum Stollenmundloch, beträgt 1200 m und hat ein Gefälle nach der Hütte zu von 2 %. An Manganerzen werden Poti-Erze verwendet; der Koks wird ausschließlich aus Deutschland bezogen. |
| QUELLE | [Stahl und Eisen (1902) 1258] |
| |
| ZEIT | 1902 |
| THEMA | Hochofenwerk |
| TEXT | Im Betriebe sind gegenwärtig 5 Hochöfen; Nr. 1, dessen Umbau vollendet ist, harrt seiner Inbetriebsetzung. Die Hochöfen Nr. 1 bis 5 haben einen Rauminhalt von je 320 cbm für eine tägliche Erzeugung von 110 t Thomasroheisen; der Rauminhalt von Nr. 6 ist 420 cbm und seine tägliche Leistung 160 bis 170 t. Die Hochöfen haben geschlossene Gicht; zwei haben Parryschen Trichter mit Dampfhebung, die anderen Langen'sche Glocken, wovon drei mitHandbetrieb, eine elektrisch bewegt wird. Nr. 1 und Nr. 6 haben doppelten Gichtverschluß. Die Abgase werden bei allen Öfen in Staubsäcken und Standröhren mit oder ohne Streudüsen gereinigt und dienen zur Heizung der Cowper-Apparate und Dampfkessel. An die gewöhnlichen Reinigungsapparate schliefst sich beim Ofen '
Nr. 6, wo die Gase aus einem Centralrohr entweichen,
eine Reinigungsvorrichtung mit zwei Ventilatoren an.
Die so gereinigten Gase werden ebenfalls in den
Apparaten und
Kesseln
verwendet. Die Betriebsdauer
der Cowper zwischen zwei Reinigungen ist ungefähr
um das Fünffache erhöht. Ein Theil von den Gasen
von Nr. 6 dient zum Betriebe von zwei 500pferdigen
und zwei 1200pferdi"cn Motoren, aufgestellt von der
Deutzer Gasmotorenfabrik. Behufs Erlangung der Gas
reinigung strömen die Gaso zuerst durch einen Arenti-
lator und dann durch eine Reihe mit Koks und Holz
wolle gefüllter Scrubber. Die Motoren dienen aus-
schliefslieh zum Betriebe von Dynamos, die von der
elektrischen Kraftvertheilungs-Anlage 20 Motoren mit
3000 Volt und 21 mit 300 Volt Spannung in den ver
schiedenen Hiittenabtheilungen bethätigen.
Die Hochöfen sind in gerader Linie aufgestellt,
so dafs an der Vorderseite entlang die Roheisenbahn,
an der Hinterseite entlang die Schlackenbahn läuft.
Ein Theil der Schlacken findet als Schlackensand
Absatz, ein anderer geht zu der eigens von der Hütte
errichteten Brecheranlage und findet Verwendung für
Strafsen- und Eisenbahnen. Zur Windbeschaffung dienen
fünf
stehende Verbundmaschinen von je 500 P.S. und
eine liegende von 900 P. S. |
| QUELLE | [Stahl und Eisen (1902) 1258] |
| |
| ZEIT | 1902 |
| THEMA | Stahlwerk |
| TEXT | Die gesamte Roheisenmenge wird vom Thomasstahlwerk verblasen. In einer zwölftonnigen Pfanne wird das Roheisen durch eine Dampflokomotive auf ein hydraulisches Plateau gefahren, das es zur Mischerhöhe hebt. Die beiden Mischer fassen je 150 t und sind mit einer hydraulischen Kippvorrichtung versehen.
Aus dem Mischer wird das Roheisen in eine andere Pfanne gekippt, welche mittels eines elektrisch angetriebenen Kettenzuges zur Konverterbühne gezogen wird. Das Kippen in den Konverter wird mit der
Handkurbel bewerkstelligt. Die sechs Konverter haben einen Fassungsraum von 10 und 15 t. Das ausgeleerte Metall wird mit hydraulischem Gießkran in die in der halbkreisförmigen Gießgrube stehenden Blockformen verteilt. Je zwei Konverter haben einen Gießkran und eine Gießgrube. Die Gießgruben werden durch sechs Blockkräne bedient, und zum Transport von Blöcken und Blockformen wird mit drei Hilfskränen ausgeholfen. Die monatliche Erzeugung beträgt augenblicklich 1700 bis 1750 Stahl. Der größte Teil wird vorn Walzwerk abgenommen; ungefähr 10 % werden zu Handelsblöcken gegossen. Handelsblöcke werden in jedem gewünschten Gewicht, von 90 bis 5000 kg, gegossen; das Gewicht der im Walzwerk verarbeiteten Blöcke schwankt zwischen 500 und 2400 kg. Das zum Stahhverk gehörende
Maschinenhaus enthält zwei stehende Zwillingsmaschinen von je 1200 PS zur Beschaffung des Windes, sowie fünf mit Dampf und eine elektrisch betriebene Wasserdruckpumpe. Mischer und Roheisenaufzug arbeiten mit einem Druck von 50 Atm., Gießkrane, Blockkrane und sonstige hydraulische Vorrichtungen mit 25 Atm. |
| QUELLE | [Stahl und Eisen (1902) 1258] |
| |
| ZEIT | 1902 |
| THEMA | Dolomitfabrik |
| TEXT | Die mit dem Stahlwerk verbundene Dolomitfabrik arbeitet mit 3 Kupolöfen; die Steine kommen aus den Dolomitlagern an der Mosel. Die Steinmühlen Kollergänge, Mischmaschine, Ziegelpresse und Bodenstampfmaschine werden durch einen Elektromotor von 110 PS betätigt. |
| QUELLE | [Stahl und Eisen (1902) 1258] |
| |
| ZEIT | 1902 |
| THEMA | Walzwerk |
| TEXT | Die Blöcke von 1800 bis 2400 kg werden zu den Gjers'schen Gruben transportiert, wo ein Drehkran sie aufnimmt zur Verteilung in eine von den drei aus je 12 Gruben bestehenden Tieföfen. Eine derselben ist mit Gasheizung versehen und dient zum Aufnehmen kalter Blöcke. Nach dem Erwärmen werden die Blöcke
auf einen kippbaren Auflegetisch gesetzt und gehen mittels Rollengang in das Duo-Walzwerk. Die
Walzen aus Stahlguß haben 1200 mm Durchmesser und werden durch eine liegende Zwillingsmaschine von
2500 PS angetrieben. DasBlockwalzwerk stellt vierkantige Blooms und Brammen zum Verkauf her oder
dient zum Vorbloeken für die große Träger- und Schienen- oder für die Knüppelstraße. Letztere hat
Trio-Anordnung und erhält ihren Antrieb durch eine stehende einzylindrige Maschine mit Kondensation
von 1000 PS. Der Durchmesser der Zylinder ist 650 mm, die tägliche Erzeugung erreicht 600 t. Die
große Träger- und Schienenstraße hat Duo-Anordnung und wird durch eine liegende Drillingmaschine von
3500 PS getrieben. Hier werden große Träger und Schienen ausgewalzt. Die Straße hat 4 Walzgerüste; der Durchmesser der Cylinder ist 850 mm. Diese Straße walzt neben den Blooms auch kleinere Blöcke von
500 bis 1800kg aus, zu deren Erwärmung vier Schweißöfen dienen. Sie ist so wie die Knüppelstraße durch Schlepper mit dem Blockwalzwerk verbunden. Die vierte Walzenstraße, für kleine Schienen und Träger, Schwellen und U-Eisen, hat Trio-Auordnung, drei Gerüste und walzt nur kleine Blöcke aus den Schweißöfen aus. Die Walzen dieser Straßen haben einen Durchmesser von 650 mm. Den Antrieb erhalten sie durch die vorhergenannte Drillingmaschine, und sie laufen daher abwechselnd mit der großen Schienen- und Trägerstraße. An das Walzwerk schließen sich die Räume zum Fertigmachen der Walzprodukte an. Außer diesen vier Straßen besitzt das Werk noch ein Feinwalzwerk zum Herstellen von Handelseisen und Grubenschienen. Dessen drei Straßen werden mittels einem 500pferdigen Dynamo
angetrieben. |
| QUELLE | [Stahl und Eisen (1902) 1258] |
| |
| ZEIT | 1902 |
| THEMA | Eisengießerei |
| TEXT | Seit vorigem Jahr ist eine neue Eisengießerei im Betrieb. Sie ist in Eisenfachwerk als geräumige, helle und luftige Halle errichtet und besteht aus einem Hauptschiff und zwei Seitenschiffen. Zwei elektrische Krane von je 15 t Tragkraft und 14 m Spannweite beherrschen das Mittelschiff, den Lagerraum für Formkasten, das Anfuhrgleis in Normalspurweite und die 25-t-Waage sowie die in gleicher Flucht wie die Gießerei liegende Putzerei. Das linke Seitenschiff wird von zwei Laufkränen von je 6 t Tragkraft und 7 m Spannweite bedient. Die Gießerei stellt in der Hauptsache Blockformen für das eigene Thomasstahlwerk und für auswärtigen Bedarf her und hat hierfür die Lizenz des Loehnerschen Verfahrens zum Trocknen der Kokillenformen erworben; ferner Maschinenguß für eigenen und fremden Bedarf sowie Hartguß. Die monatliche Fertigproduktion beläuft sich zur Zeit auf 600 bis 700 t, kann aber dank der ausgiebigen Raumverhältnisse und Einrichtungen gesteigert werden. Zur Beschaffung der nötigen Arbeitskraft sind im Besitz des Hütten-Vereins vier Hochofengasmotoren und 63 Cornwall-Kessel mit einer Heizfläche von 8150 qm. 40 Kessel sind mit Hochofengasen geheizt, zwei mit den Abgasen der Schweißöfen und 21 mit Kohlen. Als Speisung dienen warme oder durch Economiser vorgewärmte Abflußwasser. Ein an der Hütte vorbeifließender Bach liefert das dem Betriebe notwendige Wasser. Den Transport im Innern des Werkes besorgen drei normalspurige und 15 schmalspurige Lokomotiven. Die
Verladung der Fertigfabrikte geschieht durch einen großn elektrischen Laufkran und durch drei Lokmotiven. Die Hütte beschäftigt augenblicklich 2750 Arbeiter. Etwa 130 Arbeiter- und Beamtenwohnungen sowie ein altes und ein neues, mit allen Anforderungen der Hygiene ausgerüstetes Hospital sind Eigentum des Vereins. |
| QUELLE | [Stahl und Eisen (1902) 1258] |
| |
| ZEIT | 1911 |
| THEMA | Besitz der Gesellschaft |
| TEXT | Bergwerksbesitz: Gewerkschaft Adelheid bei Algringen (Lothr); Grube Oettingen-Erweiterung bei Wollmeringen (Lothr); Grube Kraemer bei Wollmeringen, welche sich unmittelbar an die Grube Oettingen-Erweiterung anschließt und seit 1908 in Betrieb ist; Gruben Honsbusch und Kirschberg bei Differdingen in Luxemburg; die in Düdelingen dicht am Werke gelegenen Gruben, welche das Erz teils im Stollenbetrieb, teils im Tagebau fördern. Hochofenanlagen: 6 Hochöfen mit einer täglichen Produktion von 800 t; das gewonnene Roheisen wird größtenteils im Stahlwerk weiter verarbeitet. Der Geläsewind wird durch vier 1000-PS-Körting-Gasgebläsemaschinen sowie eine 1000-PS-Dampfmaschine, welcher eine 1000-PS-Abdampfturbine nachgeschaltet ist, erzeugt. Stahlwerk: Es liegt mit dem Hochofenwerk in der selben Achse und unfaßt zwei 150 t fassende ungeheizte Mischer, drei 25-t-Konverter und zwei 25-t-Siemens-Martin-Öfen. Elektrische Zentrale: vier einfachwirkende Gasdynamos von zusammen 3.000 PS, drei doppeltwirkende Nürnberger Gasmaschinen von zusammen 5.750 PS und einer Dampfturbine von 950 PS |
| QUELLE | [Deutsche Eisenbahnwesen der Gegenwart 2 (1911) 414] |
| |
| ZEIT | 1911 |
| THEMA | Allgemeines |
| TEXT | Der Eisenhütten-Actien-Verein Düdelingen wurde am 25. Juli 1882 gegründet. Das Aktienkapital von 9 Millionen Franken (18.000 Aktien von je 500 Fr.) j wurde gemäß den statutarischen Bestimmungen aus den Gewinnen an die Aktionäre zurückgezahlt, so daß heute einschließlich der 14.000 Gründungsanteile, welche den Genußanteilen gleichgestellt sind, insgesamt 32.000 gleichberechtigte Genußanteile bestehen. Die Obligationsschuld beträgt 19.000.000 Franken. Der Sitz der Gesellschaft sowie die Direktion sind in Düdelingen. Das Geschäftsjahr läuft vom 1. Mai bis zum 30. April. Der Bergwerksbesitz der Gesellschaft setzt sich aus folgenden Gruben zusammen:
1. die Gewerkschaft Adelheid bei Algringen (Lothringen),
2. die Grube Oettingen-Erweiterung bei Wollmeringen (Lothringen),
3. die Grube Kraemer bei Wollmeringen, welche sich unmittelbar an die Grube Oettingen-Erweiterung anschließt und seit 1908 in Betrieb ist,
4. die Gruben Honsbusch und Kirschberg bei Differdingen in Luxemburg,
5. die in Düdelingen dicht am Werk gelegenen Gruben, welche das Erz teils im Stollenbetrieb, teils im Tagebau fördern.
Durch langjährigen Lieferungsvertrag sicherte sich die Gesellschaft ihren Koksbedarf, außerdem besitzt sie mit dem Eicher Hüttenverein zusammen das Kohlenbergwerk Gewerkschaft Norbert Metz in Aldenhoven bei Aachen. |
| QUELLE | [Deutsche Eisenbahnwesen der Gegenwart 2 (1911) 415] |
| |
| ZEIT | 1911 |
| THEMA | Hochofen- und Stalwerk |
| TEXT | Die Hochofenlage umfaßt sechs Hochöfen mit einer täglichen Produktion von 800 Tonnen. Das gewonnene Roheisen wird größtenteils in Stahlwerk weiter verarbeitet. Der Gebläsewind wird durch vier 1000 PS-Körting-Gasgebläsemaschinen sowie eine 1000 PS. Dampfmaschine, welcher eine 1000 PS-Abdampfturbine ungegliedert ist, erzeugt. Das Reinigen der Hochofengichtgase erfolgt in Holzwoll-Scrubbern sowie Gichtgasreinigern nach den Systemen Bian, Theisen und Halbergerhütte. Der Hochofengichtstaub wird nach dem Schuhmacher'schen Chlormagnesium-Verfahren brikettiert und wieder verhüttet. Das Stahlwerk, welches mit der Hochofenanlage in derselben Achse liegt, wurde 1907 vollständig umgebaut. Zwei 150 t fassende ungeheizte Mischer nehmen das Roheisen auf. Dasselbe wird in drei 25 t fassenden Konvertern und zwei 25 t fassenden Siemens-Martinofen zu Stahl verarbeitet. Die Mischer-, Thomas- und Martinanlagen werden durch drei 40-t-Laufkrane gemeinschaftlich bedient, welche den Roheisen- und Stahltransport sowie das Gießen des Stahles besorgen. Dieser wird in die Kokillen zu Blöcken von 850 - 2600 kg auf Gießwagen gegossen. Bemerkenswert sind auch die Kalkzufuhranlage sowie die neue Dolomitanlage und die elektromagnetische Separationsanlage. Der Walzensinter wird mit Kalkhydrat nach dem Verfahren "zur Behandlung heißgehender Einsätze in der basischen Bessemerbirne durch Zusatz von eisenoxydhaltigen Stoffen und Kalk zwecks Abkürzung des Nachblasens". Patent No. 197.591, Klasse 18 b, Gruppe 16, zu Briketts gepreßt und im Konverter zum Abkühlen der Chargen verwandt. Rechtwinklig zum Stahlwerk schließt sich die Stripperanlage an. Zwei elektrische Stripperkrane und ein Ingots-Transportkran bedienen die Tiefgruben, welche aus zwei Gruppen von je 25 ungeheizten Gruben bestehen, sowie die drei Stoßheizöfen des Walzwerkes. |
| QUELLE | [Deutsche Eisenbahnwesen der Gegenwart 2 (1911) 415] |
| |
| ZEIT | 1911 |
| THEMA | Stahlqualitäten |
| TEXT | Im Stahlwerk werden folgende Stahlqualitäten hergestellt:
- No. 00. Kohlenstoff unter 0,1 % Flußeisen.
-- Best-Best mit 37 bis 39 kg Festigkeit, 25 bis 35 % Dehnung und 65 bis 70 % Querschnittsverminderung. Verwendungszweck: feinster Draht
-- Extra weich mit 38 bis 40 kg Festigkeit, 25 bis 30 % Dehnung und 60 bis 65 % Querschnitts-Verminderung.
Verwendungszweck: feiner Draht, Drahtstifte, Nieten, Bandeisen, Nägel, Schneideisen, Schuhbeschläge, Schraubenbolzen, Kunstschmiedestücke u.a.
-- Weich mit 38 bis 42 kg Festigkeit, 20 bis 30 % Dehnung und 55 bis 65 % Querschnittsverminderung, sehr leicht schweißbar, nicht härtbar. Verwendungszweck: Draht, Drahtstifte, Nieten. Nägel, Schraubenbolzen, Hufeisen, Schwellen, Laschen, Unterlagsplatten, Maschinenstücke, Bleche, Röhren, Ketten, Hacken, Spaten, Schaufeln (mit Schweißstellen), Träger, Form- und Handelseisen, Konstruktionseisen u.ä.
- No. 0. Kohlenstoff 0,10 bis 0,15 %, Hartflußeisen mit 40 bis 45 kg Festigkeit, 27 bis 20 % Dehnung, schweißbar, nicht härtbar. Verwendungszweck: Eisenbahnschwellen, Zaundraht, Netze, Laschen, Bleche, Maschinenteile, Unteriagsplatten u.ä.
- No. 1, Kohlenstoff 0,15 bis 0,20 %, weicher Stahl mit 43 bis 47 kg Festigkeit, 26 bis 20 % Dehnung, etwas schweißbar und härtbar. Verwendungszweck: Spaten, Karsten, Schaufeln (getrieben), Maschinenstücke, Gewehrläufe, Griffstahl, Rechenzinken, Grubenschienen, geknotete Sprungfedern u.ä.
- No. 2. Kohlenstoff 0,20 bis 0,25 %, mittelharter Stahl mit 48 bis 55 kg Festigkeit, 24 bis 18% Dehnung, ziemlich härtbar.
Verwendungszweck: geknotete Sprungfedern, Maschinenteile, Beile, Schaufeln, Spaten, Schienen, Gewehrläufe, Pflugscharen u. ä.
No. 3. Kohlenstoff 0,25 bis 0,30 %, gut härtbarer Stahl mit 50 bis 58 kg Festigkeit, 22 bis 16% Dehnung. Verwendungszweck: Schienen, Bandagen, Federn, Sensen, Klingen, Pflugscharen, Spaten, Schraubenschlüssel, Scheren u.ä.
No. 4. Kohlenstoff 0,30 bis 0,35 %, zäher Werkzeugstahl mit 55 bis 60 kg Festigkeit, 20 bis 14% Dehnung. Verwendungszweck: Federn, Schienen, Kolben-und Schieberstangen, Kurbeln, Kreuzköpfe, Beile, Pickel, Äxte, Pflugscharen, Holzraspeln u. ä.
No. 5. Kohlenstoff 0,35 bis 0,40 %, mittelharter Werkzeugstahl mit 60 bis 70 kg Festigkeit, 18 bis 12% Dehnung.
Verwendungszweck: Schienen, Äxte, Beile, Hämmer, Federn, Bandagen, Feilen, Klingen u.ä.
- No. 6. Kohlenstoff 0,40 bis 0,45 %, harter Werkzeugstahl mit 65 bis 75 kg Festigkeit, 16 bis 10 % Dehnung.
Verwendungszweck: Schienen, Pflugscharen, Federn, Steinbohrer, Stechmeißel, Hobeleisen. Feilen, Radreifen u. ä.
No. 7. Kohlenstoff 0,45 bis 0,50%, sehr harter Werkzeugstahl mit 70 bis 80 kg Festigkeit, 12 bis 8 % Dehnung.
Verwendungszweck: Meißel, Feilen, Federn, Steinhauerwerkzeuge, Regenschirmdraht, Stollen, Bohrer, Scheren, Sägeblätter u.ä. |
| QUELLE | [Deutsche Eisenbahnwesen der Gegenwart 2 (1911) 415] |
| |
| ZEIT | 1911 |
| THEMA | Walzwerk |
| TEXT | Das Grobwalzwerk zählt vier Straßen. Die 1050er Blockstraße walzt Blöcke im Gewichte von 2500 - 2600 kg zu Handelsblooms oder vorgeblocktem Material für die Knüppelstraße. Auf der elektrisch angetriebenen 650er Triostraße werden Knüppel von 45 - 112, Träger und U-Eisen von 160 - 220 mm, sowie Platinen von 150 bis 250 mm Breite hergestellt.
Straße III, eine 850er Umkehrstraße mit eigenem Blockgerüst, walzt Blöcke von 1300 - 2200 kg zu Schienen von 23 - 58 kg und Träger von NP. 23 - 45 und U-Eisen von NP. 22 - 30 aus.
Die Straße IV, eine 650 er Triostraße mit drei Gerüsten, walzt Blöcke von 850 - 900 kg, sowie Vorblöcke von 550 - 800 kg zu Trägern und U-Eisen von NP. 10 - 22 und Schwellen, Schienen, Laschen, Rundeisen, Unterlagsplatten usw. aus.
Das Feinwalzwerk umfaßt 3 Straßen.
Eine 525 er Straße walzt Flach- und Bandeisen von 100 - 151 mm Breite, Quadrateisen von 64 - 80, Rundeisen von 65 - 100. Ferner dient die Straße als Vorstrecke der 355er Straße beim Walzen von Grubenschienen und Schwellen sowie von kleinen Trägern und U-Eisen. Auf der 355er Straße werden Rund- und Quadrateisen von 20 - 65, Rund- und Flacheisen von 38 - 100, Winkel 35 x 35 bis 60 x 60 gewalzt. Die 265er Triostraße, welche 275 Umdrehungen macht, walzt Rund- und Quadrateisen von 8 - 25, Flach- und Rundeisen von 16 - 50, kleine Laschen und Schwerteisen. |
| QUELLE | [Deutsche Eisenbahnwesen der Gegenwart 2 (1911) 417] |
| |
| ZEIT | 1911 |
| THEMA | Herstellung von Eisenbahn-Oberbau |
| TEXT | Zur Oberbaufabrikation sei noch folgendes erwähnt: Grubenschienen von 5 bis zu 11 kg/m samt den dazugehörigen Laschen sowie Grubenschwellen werden auf den 525er und 355er Straßen gewalzt. Kleinbahnschienen von 13 - 25 kg/m auf der 650er Straße. Vignolschienen sowie Zahnstangeneisen von 23 - 58 kg/m auf der 850er Straße. Die dazugehörigen Laschen und Unterlagsplatten werden teilweise auf der 650er Straße gewalzt. Großbahnschwellen in den Gewichten von 16 bis 31 kg/m werden alle auf der 650er Straße gewalzt. Zur Herstellung der Schienen werden zum Teil Vorblöcke verwendet, welche in Stoßöfen gewärmt werden, zum Teil auch Rohblöcke im Gewichte von zirka 900 kg auf der 650er Straße und bis zu 2300 kg auf der 850er Straße. Die Vignolschienen werden in Längen von zirka 50 m pro Block gewalzt und in Längen von 18 m geliefert. Am Fertigrollgang der 850er Straße stehen drei Sägen und an demjenigen der 650er Straße zwei Sägen sowie eine vertikale Schere. An deren Ende steht eine moderne Schwellenpresse. Die Schienen werden von den Rollgängen mittels elektrisch angetriebenen Schleppern auf zwei Warmbetten von circa 50 m Breite abgezogen, wo sie zwei Pratzenkrane zur Adjustage bringen. Die Schienen- und Trägeradjustage liegt in der Verlängerung der Walzwerkshallen. Die Richtpressen, Fräs- und Bohrmaschinen sind in zwei Gruppen so angeordnet,daß die auf zwei Richtpressen gerichteten Schienen zuerst auf vier seitlich zueinander verschobenen Fräsmaschinen gefräst und weiter seitlich auf vier Bohrmaschinen gebohrt werden. Ein Auslegerkran von 19,50 m Spannweite transportiert die fertig adjustierten Schienen aus den Hallen heraus aufs Lager und übergibt dieselben einem Kran von 46 resp. 61,50 m Spannweite, welche dieselben zur Abnahme lagern und nach der Abnahme auf den Normalspurgleisen verladen. Da die Kranbahnen des Lagers nur die Verlängerung derjenigen der Hallen sind, und sich auf 300 m Länge erstrecken, ist ein rascher Transport und ein flottes Arbeiten im Walzwerk gesichert. Außer den genannten Maschinen steht in der Adjustage eine dritte Richtpresse sowie eine Richtmaschine von Klingelhöfer zum Richten von Trägern und U-Eisen. Die Schwellenpresse steht, wie bereits angedeutet, am Ende des zirka 80 m langen Rollgangs der 650er Straße. Diese schneidet und kappt die Schwellen, welche von Auswerfern, deren Bewegungen durch diejenigen der Kappmaschine geregelt sind, in eine Mulde geworfen werden, von wo sie ein drehbarer Laufkran auf die Schwellenwarmlager bringt. An dieses Lager schließt sich die eigentliche Schwellen- und Laschenhalle an mit ihren Stanzen, Scheren und Richtpressen, wo die Schwellen, wenn nötig, gerichtet, dann gelocht und fertiggestellt werden, ln derselben Halle werden auch die Laschen und Unterlagsplatten geschnitten, gelocht, geklinkt. Sie werden alle nach der Bearbeitung ausgeglüht. Die Feineisen-Adjustage hat außer den notwendigen Scheren eine Richtpresse, welche wie diejenigen der großen Adjustage doppelseitig ist, eine Richtmaschine für kleine Winkeleisen sowie eine Stanzmaschine zum Fertigstellen der Grubenschienen, Schwellen und Laschen. |
| QUELLE | [Deutsche Eisenbahnwesen der Gegenwart 2 (1911) 417] |
| |
| ZEIT | 1911 |
| THEMA | elektrische Zentrale |
| TEXT | Die elektrische Zentrale besteht aus vier einfachwirkenden Gasdynamos von zusammen 3.000 PS, drei doppelwirkenden Nürnberger Gasmaschinen von zusammen 5750 PS, einer Dampfturbine von 950 PS. Besondere Beachtung verdient die Vorwärmeranlage. Zur Rückgewinnung der Wärme der Ausströmgase wurden die drei großen Gasmaschinen mit Vorwärmer (Patent No. 222.278) ausgerüstet. Die Vorwärmer nebst Speisepumpen sind auf praktische Weise im Untergeschoß des Gasmaschinenhauses untergebracht. Eine Wasserreinigeranlage von 60 cbm/h dient zur Reinigung des Speisewassers. Diese patentierte Vorwärmerzentrale dient zur direkten Speisung sämtlicher Hochofendampfkessel, so daß diese Kessel, welche ehedem kaltes Rohwasser zugeführt erhielten, je nach Betrieb nunmehr mit Reinwasser von 80 - 150 °C gespeist werden. |
| QUELLE | [Deutsche Eisenbahnwesen der Gegenwart 2 (1911) 418] |
| |
| ZEIT | 1911 |
| THEMA | Gießerei |
| TEXT | Außer Reparatur- und Konstruktionswerkstätte für eigene Zwecke besitzt die Gesellschaft eine Gießereianlage, welche im Jahre 1901 als Ersatz für eine kleine ältere Anlage erbaut wurde und sämtliche Gußstücke aus Grauguß, Rotguß, Bronze und Weißmetallegierungen für den eigenen Bedarf des Werkes herstellt. In derselben sind drei Schachtschmelzöfen (Kupolöfen) und ein Herdschmelzofen System Barbanson-Lepersonne (Patent No. 225.333) vorhanden. Letzterer ist von besonderem Interesse, da er der erste Schmelzofen ist, welcher mit Kohlenstaubfeuerung betrieben wird. Er dient zur Erzeugung von Flußeisen und Stahl sowie von besonderen Eisenlegierungen zwecks Herstellung von Stahlformguß und Eisengußstücken in verschiedener Zusammensetzung für Spezialzwecke. Eine sehr gepflegte Spezialerzeugung sind die seit einer Reihe von Jahren hergestellten Gußformen für Stahlblöcke (Kokillen), welche ursprünglich nur für das eigene Werk hergestellt, seit längerer Zeit für eine Anzahl Werke des luxemburgisch-lothringischen Industriebezirks sowie für das Ausland geliefert werden. Die Kokillenerzeugung betrug im Jahre 1910 circa 9.200.000 kg. Die Gesamterzeugung an Gußstücken aller Art betrug im gleichen Jahre circa 13.200.000 kg, wovon zirka 56 % an andere Werke geliefert wurden. Die Gießerei liefert Gußstücke jeder Art bis zu 30.000 kg Gewicht. |
| QUELLE | [Deutsche Eisenbahnwesen der Gegenwart 2 (1911) 418] |
|