|
|
Schnellpressenfabrik Koenig & Bauer Aktiengesellschaft
Zum Vergrößern Bild anklicken
| Name | Schnellpressenfabrik Koenig & Bauer Aktiengesellschaft |
| Ortssitz | Würzburg |
| Ortsteil | Oberzell |
| Straße | Friedrich-Koenig-Str. 4 |
| Postleitzahl | 97080 |
| Art des Unternehmens | Druckmaschinenfabrik |
| Anmerkungen | 1900: "König & Bauer, Inh.: Friedr. v. König u. Albr. Bolza". Seit 1995: "Koenig & Bauer-Albert". Tochter: "Planeta, Radebeul". 1997: im Besitz der Fam. Bolza-Schünemann und Fa. Thomas de la Rue. Um 2004: "Koenig & Bauer AG (KBA)" und Werke in Würzburg und Radebeul (Berlin und Kusel geschlossen). 2009: Werke in Würzburg, Trennfeld und Frankenthal. |
| Quellenangaben | [Reichs-Adreßbuch (1900) 601] [Masch-Ind Dt Reich (1939/40) 865] [FAZ 9.9.1996 + 18.07.1997, S. 16] [Mannheimer Morgen, 09.07.2009, S. 6] [Handbuch Akt.-Ges. (1943) 2788] [Z VDI 47 (1903) 549] |
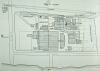
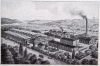
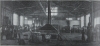
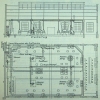
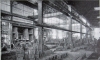
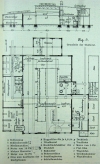
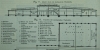
| Hinweise | [VDI 47 (1903) 548]: Ansicht, Lageplan; [552]: Schmiede (Ansichten und Lageplan); [553]: Gießerei 2x; [554+555] mechanische Werkstätte (2x); [555]: Große Montagehalle; [556]: Abteilung für schwere /leichte Werkzeugmaschinen; [557]: Abteilung für Zylinderdrehbänke |
| Zeit |
Ereignis |
| 1817 |
Gründung der Gesellschaft von Friedrich Koenig, dem Erfinder der Schnellpresse |
| 1820-1825 |
Friedrich Koenig, der Erfinder der Schnellpresse, gründet wenige Jahre nach der Gründung der Schnellpressenfabrik auch eine der ersten Papierfabriken. Deutschlands. |
| 1821-1824 |
C. Reichenbach macht eine zweite Lehrzeit als Maschinenbauer bei seinem Onkel Friedrich Koenig in Würzburg-Oberzell, dem Erfinder der Schnellpresse. Die Ausbildung umfaßt die auch Lehr- und Wanderjahre, die ihn in der Zeit 1821 bis 1824 über Frankfurt/M., Straßburg und Nancy nach Paris führen. |
| 1824 |
In der Druckerei der "Allgemeine Zeitung" in Augsburg wird eine Schnellpresse von Fr. König aufgestellt |
| 1824 |
Die Firma stellt bei der "Cotta'schen Buchdruckerei" in Augsburg die erste Schnellpresse in Süddeutschland auf. |
| 1826 |
Der Tischlergeselle Leo Müller aus Österreich kommt auf der Wanderschaft nach Oberzell. Er tritt als Modelltischler ein und wird bald zum Chef der Abteilung ernannt. Daneben bildet er sich in Mathematik und Physik weiter, um die Schnellpresse zu verbessern. - Er wird zehn Jahre später in Wien seine eigene Schnellpressenfabrik gründen. |
| 1840 |
Bau der ersten Kreisbewegungsmaschine |
| 26.06.1858 |
Baubeginn (?) einer Dampfmaschine durch G. Kuhn, Stuttgart-Berg. |
| 1860 |
Eine der ersten deutschen Papierfabriken ist bis zum Jahre 1860 im Besitz der Firma. |
| 1864 |
Entwicklung der Zweifarbenmaschine |
| 1865 |
Bestellung/Lieferung einer Dampfmaschine durch Maschinenbau-AG Nürnberg |
| 1866 |
Bei "König & Ebhard" in Hannover wird zum ersten Mal in Deutschland eine Zweifarben-Buchdruck-Schnellpresse von "Koenig & Bauer" aufgestellt. |
| 1869 |
Lieferung einer Dampfmaschine durch G. Kuhn, Stuttgart-Berg. |
| 1870 |
Lieferung einer Dampfmaschine durch G. Kuhn, Stuttgart-Berg. |
| 1872 |
Lieferung von zwei Dampfmaschinen durch G. Kuhn, Stuttgart-Berg. |
| 1876 |
Erste deutsche Zeitungsrotationsmaschine |
| 1885 |
Bau der ersten Rotationsmaschine für veränderliche Formate |
| 1911 |
Bau der Rotationsmaschine für Tiefdruck |
| 1914 |
Einführung der hydraulischen Maternprägepresse. |
| 1919 |
Angliederung der Schnellpressenfabrik Mödling vorm. L. Kaisers Söhne |
| 27.05.1920 |
Umwandlung in eine Aktiengesellschaft mit Wirkung ab 1. März 1920 und einem Kapital von urspr. M 7.000.000,00 in 7000 Aktien zu M 1.000,00 |
| 12.07.1920 |
Eingetragen |
| 1923 |
Erhöhung des Kapitals um M 14.000.000,00 Inh.-Akt. und M 14.000.000,00 6 % Nam.-Aktien |
| 28.11.1924 |
Lt. ao. G.-V. vom 28. November 1924 Umstellung des Kapitals von M 35.000.000,00 auf RM 4.900.000,00 (50 : 7) |
| 1930 |
Einführung des vollautomatischen Platten-Gießwerks "Novoplate" |
| 28.03.1933 |
Lt. G.-V. vom 28. März 1933 wird die Einziehung von eigenen Aktien im Betrage von RM 490.000,00, und zwar RM 294.000,00 nom. Inh.-Akt. und RM 196.000,00 nom. Nam.-Akt, zum Zwecke der Kapitalherabsetzung mit Wirkung vom 31. Dezember 1932 beschlossen und der durch diese Einziehung entstandene Buchgewinn in Höhe von RM 392.000,00 als gesonderte Reserve per 31. Dezember 1932 ausgewiesen. |
| 1934 |
Aufnahme des Werkzeugjnaschinenbaues. |
| 19.12.1935 |
Lt. G.-V. vom 19. Dezember 1935 weitere Herabsetzung des Grundkapitals durch Einziehung von nom. RM 310.000,00 eigener Nam.-Aktien auf RM 4.100.000,00. |
| 1937 |
Bogentiefdruckmaschine |
| 1937 |
Übernahme der ehemaligen Maschinenfabrik Bohn & Herber, Würzburg. |
| 18.06.1943 |
Letzte ordentliche Hauptversammlung bis 1943/44 |
| 01.1979 |
Anfang 1979 wird mit der "Albert AG", Frankenthal, ein Kooperationsvertrag geschlossen |
| Herbst 1988 |
Herbst 1988 übernimmt der bisherige Kooperationspartner Koenig & Bauer weitere Aktienanteile bis zu einer 74,99-%-Mehrheit bei Albert-Frankenthal |
| 1989 |
Albert und Koenig & Bauer treten als Unternehmensgruppe "KBA" auf |
| 1989 |
Koenig & Bauer übernimmt die restlichen Aktienanteile der Albert-Frankenthal vom Land Rheinland-Pfalz |
| 1990 |
Die "Albert-Frankenthal AG" wird eine 100prozentige Tochtergesellschaft |
| 01.04.1991 |
Die Koenig & Bauer AG übernimmt 75,2 Prozent der Gesellschaftsanteile von Planeta. |
| 1992-1995 |
Die ostdeutsche Tochtergesellschaft KBA-Planeta, ein Spezialist für Bogenoffset-Druckmaschinen wird in den Jahren vor 1996 mit hohem Aufwand modernisiert. |
| 1995 |
Umbenennung in "Koenig & Bauer-Albert" |
| 1995 |
Die Exportquote in der AG geht 1995 von 73 auf 56 Prozent zurück. |
| 01.07.1995 bis 01.05.1996 |
Die Nachfrage nach großen Rotationsmaschinen aus dem Inland wird seit Mitte 1995 schwächer. |
| 1996 |
Es wird für 1996 mit einer Belebung des Auslandsgeschäftes mit Zeitungsdruckmaschinen gerechnet. |
| 1996 |
Der Konzern plant 1996 die Errichtung eines Vertriebs- und Servicestützpunktes in Kuala Lumpur in Malaysia, um die als dauerhaft eingeschätzte Nachfrage aus Asien besser zu bedienen. |
| 01.04.1997 bis 01.07.1997 |
Das Unternehmen verzeichnet seit April eine leichte Belebung der Nachfrage. |
| 30.06.1997 |
Der Auftragseingang im Konzern erhöht sich bis Ende Juni im Vergleich zum ersten Halbjahr 1996 um 2,5 Prozent auf 591 Millionen DM, in der Muttergesellschaft wächst er um 12 Prozent auf 371 Millionen DM. |
| Frühjahr 1998 |
Der Konzern registriert im 1. Quartal gegenüber dem Vorjahr einen Anstieg der Bestellungen um 87 Prozent auf 527 Millionen DM. Einige Großaufträge führen dazu, daß der Auftragseingang der Muttergesellschaft sogar um 94 Prozent wächst, während der Hersteller von Bogenoffsetmaschinen KBA-Planeta AG um 25 Prozent mehr Aufträge als im Vorjahresquartal erhält. |
| 2004 |
Im Jahre 2004 soll mit 1,4 Mrd. Euro der größte Umsatz der Unternehmensgeschichte erzielt werden. Im Rollengeschäft gibt es einen margenbedingten Verlust, bei Bogenmaschinen einen kleinen Gewinn. |
| 11.2007 |
Die Firma streicht 560 Stellen. Allein in Frankenthal sollen 408 der insgesamt 1.200 Stellen wegfallen. Hintergrund der Arbeitsplatz-Streichungen in Frankenthal ist der Verkauf des Tiefdruck-Geschäfts an den italienischen Hersteller Cerutti. Der Abbau an den Standorten Würzburg und Trennfeld wird mit der anhaltenden Investitionszurückhaltung der Zeitungsindustrie begründet. |
| 08.07.2009 |
Bei einer Betriebsversammlung in Frankenthal werden Standortprüfungen in den KBA-Werken Würzburg, Frankenthal und Trennfeld (zusammen 3.170 Beschäftigte in der Rollen-Sparte) angekündigt. Es sollen mehrere hundert Arbeitsplätze abgebaut werden. |
| 2011 |
Gründung der "Albert-Frankenthal GmbH" und der "KBA-FT Engineering GmbH" |
| Produkt |
ab |
Bem. |
bis |
Bem. |
Kommentar |
| Bogentiefdruckmaschinen |
1937 |
Beginn |
1939 |
[Masch-Ind Dt Reich (1939/40) 865] |
|
| Dampfmaschinen |
1854 |
Ausstellung München |
1854 |
Ausstellung München |
zum Antrieb von Schnellpressen |
| Doppelschnellpressen |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| Doppeltiegeldruckpressen |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| hydraulische Maternprägepressen |
1914 |
Beginn |
1990 |
[Masch-Ind Dt Reich (1939/40) 865] |
|
| Haltzylinder-Schnellpressen |
1939 |
[Masch-Ind Dt Reich (1939/40) 865] |
1939 |
[Masch-Ind Dt Reich (1939/40) 865] |
|
| Maschinen für Papierverarbeitung |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| Maschinen für graphische Gewerbe |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| Maschinen für Papierfabrikation |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
für Holzstoff-, Strohstoff-, Zellstoff- und Papierfabrikation. |
| Pressen |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
für Obst, Werkzeug- oder Druckmaschine? |
| Rotationsdruckmaschinen |
1876 |
Beginn |
1990 |
bekannt |
|
| Rotationsmaschinen |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| Rotationsmaschinen für Tiefdruck |
1911 |
Beginn |
1939 |
[Masch-Ind Dt Reich (1939/40) 865] |
|
| Schnellpressen |
1817 |
Beginn |
1939 |
[Masch-Ind Dt Reich (1939/40) 865] |
|
| Spezialdruckmaschinen für Banknotendruck |
1939 |
[Masch-Ind Dt Reich (1939/40) 865] |
1939 |
[Masch-Ind Dt Reich (1939/40) 865] |
|
| Stereotypie-Apparate |
1939 |
[Masch-Ind Dt Reich (1939/40) 865] |
1939 |
[Masch-Ind Dt Reich (1939/40) 865] |
|
| vollautomatische Plattengießwerke |
1930 |
Beginn |
1939 |
[Masch-Ind Dt Reich (1939/40) 865] |
|
| Zweifarben-Zeitourenmaschinen |
1938 |
Beginn |
1939 |
[Masch-Ind Dt Reich (1939/40) 865] |
|
| Zweifarbenschnellpressen |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| Zylindertretmaschinen |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
unbekannt |
| Bezeichnung |
Bauzeit |
Hersteller |
| Dampfmaschine |
26.06.1858 |
Maschinen- und Kessel-Fabrik, Eisen- und Gelbgießerei von G. Kuhn |
| Dampfmaschine |
1869 |
Maschinen- und Kessel-Fabrik, Eisen- und Gelbgießerei von G. Kuhn |
| Dampfmaschine |
1870 |
Maschinen- und Kessel-Fabrik, Eisen- und Gelbgießerei von G. Kuhn |
| Dampfmaschine |
1872 |
Maschinen- und Kessel-Fabrik, Eisen- und Gelbgießerei von G. Kuhn |
| Dampfmaschine |
1872 |
Maschinen- und Kessel-Fabrik, Eisen- und Gelbgießerei von G. Kuhn |
| Dampfmaschine |
1905 |
Maschinenbau-Aktiengesellschaft Marktredwitz vorm. Rockstroh |
| Dampfmaschine |
1900-1911 |
Gebr. Sulzer AG |
| Dampfmaschine |
1865 |
Maschinenbau-Aktiengesellschaft Nürnberg |
| Zeit |
Objekt |
Anz. |
Betriebsteil |
Hersteller |
Kennwert |
Wert |
[...] |
Beschreibung |
Verwendung |
| 1895 |
Dampfkraft |
|
|
unbekannt |
|
|
|
Dampf- u. Wasserbetr. |
|
| 1895 |
Wasserkraft |
|
|
unbekannt |
|
|
|
|
|
| 1903 |
Drehstromgenerator |
1 |
|
Allgemeine Elektricitäts-Gesellschaft |
Leistung |
|
kW |
Riemenantrieb von Dampfmaschine |
|
| 1903 |
Gleichstromgenerator |
1 |
|
Allgemeine Elektricitäts-Gesellschaft |
Leistung |
|
kW |
Riemenantrieb von Dampfmaschine |
|
| 1903 |
Dampfkessel |
4 |
|
Jacques Piedboeuf GmbH |
Heizfläche je |
|
qm |
Zweiflammrohrkessel, p= 12 atm und Überhitzern, t= 240 °C |
|
| Zeit |
gesamt |
Arbeiter |
Angest. |
Lehrl. |
männl. |
weibl. |
Kommentar |
| 1903 |
|
750 |
|
|
|
|
|
| 1995 |
6250 |
|
|
|
|
|
vmtl. zusammen mit Albert und Planeta |
| |
6200 |
|
|
|
|
|
vmtl. zusammen mit Albert und Planeta |
Zeit = 1: Zeitpunkt unbekannt
| ZEIT | 1903 |
| THEMA | Entwicklung |
| TEXT | Die Maschinenfabrik von Koenig & Bauer in Kloster Oberzell ist die älteste Schnellpressenfabrik der Welt. Ihr Gründer Friedrich Koenig, der Erfinder der Schnellpresse, wurde 1774 in Eisleben geboren. Seine Lehrzeit als Setzer und Buchdrucker machte er bei der altberühmten Druckfirma Breitkopf & Härtel in Leipzig durch und lernte dort die Unzulänglichkeit des damaligen Druckverfahrens mit der Handpresse kennen, das seit den Tagen Gutenbergs eine wesentliche Vervollkommnung nicht erfahren hatte. Hierdurch zu einer Verbesserung der Handpresse angeregt, suchte er seine Pläne zunächst in Suhl in Thüringen auszuführen, einem Ort, der infolge seiner Waffenfabrikation damals als eine der fortgeschrittensten Stätten des Maschinenbaues in Deutschland galt. Die ersten Versuche schlugen jedoch fehl, und Koenig mußte sich bald überzeugen, daß zum Bau so verwickelter Maschinen wie der ihm vorschwebenden Druckmaschine die Hilfsmittel der damaligen deutschen Maschinenindustrie nicht ausreichten. Er wandte sich daher im Jahre 1807 nach England, dem klassischen Land des Maschinenbaues. Die Berührung mit der damals in mächtigem Aufschwung begriffenen englischen Industrie wirkte befruchtend auch auf seine Pläne. Er verließ den Gedanken des Tiegeldruckes, der in der Handpresse verkörpert ist, und ging zum Zylinderdruck über, ersetzte also die ebene Druckfläche durch eine zylindrische, immer unter Beibehaltung der ebenen Satzform. 1811 wurde Koenig ein englisches Patent Nr. 3496 auf eine einfache und eine doppelte Zylinder-Schnellpresse, 1813 ein Patent Nr. 3725 auf deren Verbesserungen und 1814 ein Patent Nr. 3868 auf eine Schön- und Widerdruck-Schnellpresse erteilt. Diese drei Formen sind bis heute die grundlegenden Typen der Flachform-Schnellpressen geblieben. In rascher Aufeinanderfolge wurde von Koenig nun nach diesen Patenten im Jahre 1812 die erste Einzylindermaschine, 1814 die erste Doppelmaschine, 1816 die erste Schön- und Widerdruckmaschine gebaut. Besondere geschichtliche Bedeutung hat die der "Times" gelieferte Doppelmaschine, als die erste mit Dampf bewegte Druckmaschine. Die erste Nummer der "Times", welche darauf gedruckt wurde, ist die vom 29. November 1814, und ihr Leitartikel ist jenem bedeutungsvollen Ereignis gewidmet. Zerwürfnisse mit seinen Teilhabern veranlaßten Koenig, England zu verlassen und wieder nach Deutschland zurückzukehren. 1817 erwarb er das durch die Säkularisation verfügbar gewordene Prämonstratenser-Kloster Oberzell bei Würzburg vom bayerischen Staat und gründete dort mit seinem Freund, dem Mechaniker Bauer, der schon in England den Bau der ersten Maschine mit geleitet hatte, die Maschinenfabrik Koenig & Bauer, allerdings unter unsäglichen Mühsalen, da bei dem niedrigen Stand der deutschen Industrie die Arbeitsmaschinen und der erste Stamm von Arbeitern aus England herbeigeschafft werden mußten. Die beiden ersten in Kloster Oberzell gebauten Schnellpressen, zu deren Vollendung vier Jahre erforderlich waren, erhielten die Spener'sche Druckerei (Baude und Spenersche Zeitung) und die ehemals Decker'sche Hofbuchdruckerei, jetzt Reichsdruckerei, in Berlin. Das Geschäft entwickelte sich auch nach Koenigs Tode unter der Leitung Bauers und später bis zum heutigen Tage unter den Söhnen und Enkeln Fr. Koenigs langsam aber stetig und behauptete auch gegenüber dem inzwischen entstandenen mächtigen Wettbewerb seine führende Stellung im Schnellpressenbau. Im Laufe der Jahre, besonders seit Aufnahme des Rotations-Schnellpressenbaues, machten sich jedoch die Nachteile der beschränkten und für die Maschinenfabrikation unzweckmäßigen Räumlichkeiten des alten Klosters, die überdies eine Erweiterung nicht gestatteten, sowie der Mangel einer Bahnverbindung derart geltend, daß die Firma im Jahre 1898 die Fabrik zu verlegen beschloß. |
| QUELLE | [Z VDI 47 (1903) 549] |
| |
| ZEIT | 1903 |
| THEMA | Lage des Werks |
| TEXT | Bei Auswahl des neuen Baugeländes war zunächst zu berücksichtigen, daß es in möglichster Nähe derjenigen Ortschaften gelegen sei, in welchen der Stamm der angesessenen Arbeiterbevölkerung der Fabrik wohnhaft ist. Sodann sollte der Grund und Boden hochwasserfrei sein und für eine Anlage vom dreifachen Umfange des seitherigen Betriebes ausreichen, wobei allerdings zunächst nur eine Vergrößerung um 50 % vorgesehen und eine Verdopplung für die Zukunft ins Auge gefaßt war. Ferner mußte das neue Werk auf alle Fälle unmittelbaren Gleisanschluß an die Eisenbahn und eine Verbindung mit dem Main haben, letztere sowohl des Wassertransportes wegen, als auch zur Versorgung des Anwesens mit Wasser für Dampfkessel, Kondensatoren usw. und wegen der Abwässerung. Ein diesen Anforderungen entsprechendes Gelände fand sich gegenüber Kloster Oberzell und dem Ort Zell auf der rechten Mainseite. Das 80.000 qm große Fabrikgrundstück, erstreckt sich längs der Eisenbahnlinie Würzburg-Aschaffenburg und ist durch einen schmalen Geländestreifen mit dem Main verbunden. In umnittelbarer Nähe befindet sich die Eisenbahnhaltestelle Zell a/M., die in kurzem durch einen großen Rangierbahnhof ersetzt werden wird, bis zu dessen Vollendung die Fabrik durch ein eigenes Gleis mit der Bahnhofanlage Würzburg verbunden ist. Zur Beförderung der Arbeiter über den Fluß - der größte Teil wohnt linksmainisch - wird gegenwärtig von der Gemeinde Zell a.M. in Gemeinschaft mit der Firma Koenig & Bauer eine steinerne Brücke gebaut. Vorläufig erfolgt die Beförderung mittels eisernen Fährbootes. |
| QUELLE | [Z VDI 47 (1903) 550] |
| |
| ZEIT | 1903 |
| THEMA | Wasseranschluß |
| TEXT | Der Geländestreifen zum Main sichert die bequeme Benutzung der Mainschifffahrt, die allerdings erst nach Vollendung der Mainkanalisierung größere Bedeutung für den Bezug der Rohstoffe erlangen wird. Ferner nimmt er die Hauptabwässerung, die Nutz- und die Trinkwasserleitung auf. Die Nutzwasserleitung besteht auf 50 m Länge vom Main aus einem gemauerten Kanal, der in einen Behälter endet, aus welchem eine im Keller des Dampfmaschinenhauses aufgestellte Pumpe das Wasser mit 4 m Saughöhe ansaugt. Die Rohrleitung hat 300 mm Durchmesser und genügt damit der Bedingung, daß eine Wassergeschwindigkeit von 0,6 m/s auch bei späterem Ausbau des Kraftwerkes auf die größte vorgesehene Leistung von 1200 PS nicht überschritten wird. Das Trinkwasser wird der Fabrik durch ein mit Stahldraht umwickeltes, auf der Mainsohle verlegtes Bleirohr von 50 mm l.W. für 8 atm. Betriebsdruck zugeführt, das an die jenseitige Wasserleitung der Stadt Würzburg angeschlossen ist. Dieses Kabelrohr ist von "Felten & Guilleaume" in Mülheim a/Rh. geliefert und hat sich sehr gut bewährt. |
| QUELLE | [Z VDI 47 (1903) 550] |
| |
| ZEIT | 1903 |
| THEMA | Gesamtanordnung des Werks |
| TEXT | Der Gesamtanordnung der Betriebsgebäude liegt der Gedanke zugrunde, das Verwaltungsgebäude möglichst in den Mittelpunkt der Werkstätten zu legen. Die Erweiterung des Werkes bis zur vollen Ausnutzung des Baugeländes soll in der Weise erfolgen, daß die mechanische Werkstätte und die Eisengießerei nach Norden, Modellschreinerei, Modellhaus und Schmiede nach Süden verlängert werden, während das Krafthaus von vornherein in voller Größe angelegt ist. Das Verwaltungsgebäude bleibt also bei beliebiger Vergrößerung stets in der Mitte liegen und der Fabrikationsgang stets der selbe. Um das Verwaltungshaus gruppieren sich die einzelnen Werkstättengebäude derart, daß der naturgemäße Arbeitsgang vom Konstruktionsbüro über Modelltischlerei, Modellhaus, Gießerei oder Schmiede und mechanische Werkstätte in den Verladeraum führt. In diesen Arbeitsweg werden seitlich in Gießerei und Schmiede die Rohstoffe eingeführt. Zweckmäßigerweise sind diejenigen Betriebe, welche hauptsächlich die Rohstoffe aufnehmen - Gießerei, Krafthaus und Schmiede - längs des mit Lokomotiven befahrbaren Zufuhrgleises angeordnet, neben welchem sich die Materiallagerplätze befinden. Dadurch ist eine sehr einfache Gleisanlage bedingt, nämlich, vom Anschlußgleis abgesehen, nur ein Hauptgleis mit Drehscheiben an beiden Enden, von denen die eine zur Verladehalle, die andere zur Schreinerei führt. Zum Teil waren für die Gesamtanordnung auch ästhetische Gesichtspunkte mitbestimmend. Die beiden Hauptstraßen der Fabrikanlage, welche sie von Osten nach Westen und von Norden nach Süden durchschneiden, dienen, dank der Anordnung für die Materialzufuhr, weder zur Beförderung noch zur Lagerung irgend welcher Gegenstände und können daher stets in völliger Ordnung und Reinlichkeit gehalten werden. Dem Verwaltungsgebäude gegenüber liegen das Modellhaus und die Schreinerei, also keine durch Ruß oder Lärm störenden Betriebe. Die auf dem Lageplan lang gestrichelten Linien deuten die vorgesehene Vergrößerung der einzelnen Werkstätten an. Das Gelände ist aber mit diesen Erweiterungen noch nicht vollständig ausgenutzt. Alle Gebäude sind untereinander durch ein Netz von Rollbahngleisen mit 600 mm Spurweite verbunden. Für die Schienen ist ein Profil verwendet, über das Wagen jeder Art bequem hinwegfahren können. |
| QUELLE | [Z VDI 47 (1903) 550] |
| |
| ZEIT | 1903 |
| THEMA | Kraftwerk, elektr. Anlage |
| TEXT | Bei Anlage des Kraftwerkes ist besonderes Augenmerk auf die Möglichkeit abgestufter Vergrößerung gerichtet worden. Das Maschinenhaus hat die erforderliche Größe, um zwei Dreifach-Expansionsmaschinen von je 550 PS und zwei zugehörige kombinierte Drehstrom-Gleichstromdynamos aufzunehmen. Zunächst ist eine Verbundmaschine von Gebrüder Sulzer von 325 PS mit Kondensation aufgestellt, Fig. 3; jedoch ist alles für die Anfügung des dritten Zylinders vorgesehen; auch die Kondensationsanlage hat bereits die für die Dreifach-Expansionsmaschine ausreichende Größe, ebenso die Dynamomaschinen. Die Betriebskraft kann also in den Abstufungen 325, 550, 875 und 1100 PS vergrößert werden. Das Wasser für die Einspritzkondensation wird durch eine im Maschinenhauskeller befindliche Pumpe mit 30 l/s Leistung auf dem bereits erwähnten Wege dem Main entnommen. Die Pumpe fördert das Wasser zunächst in die beiden auf der Mainseite des Maschinenhauses außerhalb gelegenen Bodenbehälter, aus welchem der Kondensator ansaugt. Das Überlaufwasser des Kondensators fließt hochwasserfrei in einen in der Schmiede liegenden Behälter, aus dem ein Teil durch eine Dampfpumpe in einen Hochbehälter gehoben wird. Dieses Wasser verteilt sich, nachdem das Öl daraus abgeschieden ist, in ein besonderes Rohrnetz zur Spülung der sämtlichen Aborte und zur Versorgung der Waschvorrichtungen. Der Maschinenhauskeller ist etwa 1 m tief aus dem Felsen ausgehoben. Das dabei zutage getretene Grundwasser, welches durch Dränierung nicht entfernt werden konnte, wird durch eine zeitweise arbeitende Wasserstrahlpumpe, die ebenfalls aus dem erwähnten Hochbehälter gespeist wird, abgeführt. Die Dampfmaschine treibt mit Hanfseilen einen Drehstromdynamo von 350 kW und einen Gleichstromdynamo von 84 kW, ersterer für den gesamten Kraftbetrieb, letzterer für die Beleuchtung. Gegenwärtig sind 23 ortfeste Motoren mit 270 PS, 12 fahrbare Motoren mit 100 PS und 9 Kranmotoren mit 70 PS, ferner 1200 Glühlampen und 75 Bogenlampen angeschlossen. Für Beleuchtung der Büros nach Fabrikschluß und für Notbeleuchtung ist eine kleine Akkumulatorenbatterie vorgesehen, die bei drei Stunden Brenndauer 126 Ampèrestunden zu leisten vermag. Sie ist im Keller des Maschinenhauses untergebracht und wird durch einen Drehstrom-Gleichstromumformer geladen. Die elektrische Anlage ist von der Filiale München der "Allgemeinen Elektricitätsgesellschaft" in Berlin entworfen und geliefert. |
| QUELLE | [Z VDI 47 (1903) 551] |
| |
| ZEIT | 1903 |
| THEMA | Kesselanlage, Heizung |
| TEXT | Das Kesselhaus enthält vier Zweiflammrohrkessel von Jacques Piedboeuf in Aachen von je 90 qm Heizfläche für 12 at Spannung. Die Kessel sind mit Überhitzern von A. Hering in Nürnberg verbunden, die eine Überhitzung bis 240°C gestatten. Der Speisewasserbehälter befindet sich außerhalb des Kesselhauses; s. Fig. 2. Zur Kesselspeisung dienen eine Maschinenpumpe, eine Dampfpumpe und zwei Injektoren. Die Kohlen werden unmittelbar aus den Handwagen verfeuert, die beim Einfahren eine selbsttätige Kohlenwaage, Bauart Schenk, überschreiten müssen. Die Kessel dienen auch zum Betrieb der Dampfheizung. Quer über ihnen liegen zwei Sammelrohre, das eine für den Maschinendampf, das andere für den Heizdampf und die Dampfhämmer. Jeder Kessel kann nach Belieben mit der einen oder andern Leitung verbunden werden. Die Heizanlage ist von der Zentralheizungs- und Apparatebananstalt in Hainholz bei Hannover ausgeführt. Für die Werkstätten ist Hochdruckheizung, für die Büros Niederdruckheizung eingerichtet. Die Dampfspannung wird in der Hauptleitung auf 6 atm. abgedrosselt und an den einzelnen Gebäuden weiter bis auf 2,5 und 0,5 atm. verringert. Die Hauptleitung bis zur Gießerei und zum Verwaltungsgebäude liegt in einem begehbaren Kanal, der übrigens auch die Hauptkabel des elektrischen Netzes aufnimmt. Das gesamte Kondensationswasser wird dein Speisewasserbehälter zugeführt, wo es mit durchschnittlich 40°C ankommt. Der Dampfverbrauch ist bei einer Außentemperatur von rd. - 20 °C auf 5000 kg/h veranschlagt, hat aber diese Höhe bereits in dein milden Winter 1901/02, in welchem die Kälte nur bis -7 °C stieg, erreicht. Zur Schreinerei führt eine besondere Sommerleitung, mittels deren die Leimkocher und Wärmetische geheizt werden. |
| QUELLE | [Z VDI 47 (1903) 551] |
| |
| ZEIT | 1903 |
| THEMA | Schmiede |
| TEXT | Die Schmiede ist an das Maschinenhaus angebaut. Es stehen darin vier Dampfhämmer, je einer zu 500 und 300 kg und zwei zu je 200 kg Fallgewicht. Um die Dampfhämmer gruppieren sich in zweckmäßigster Anordnung 17 Wandfeuer und 8 freistehende Feuer. Die Druckluft wird durch eine unterirdische Leitung den Essen zugeführt, während die Gase nach oben äbgesaugt und durch ein gemeinsames Abzugrohr in den Dampfschornstein geleitet werden. Eine Beeinträchtigung des Zuges in dem Schornstein, welche anfänglich befürchtet wurde, hat sich nicht gezeigt. Allerdings ist der Kamin auf eine Höhe von 25 m mit Futter versehen, und die Abgase der Schmiede werden in den Zwischenraum zwischen Außenmauer und Futter eingeleitet. Zum Betrieb des Bläsers und des Saugers ist ein 20pferdiger Motor aufgestellt. Hinter der Schmiede, mit ihr durch einen gedeckten Gang verbunden, befindet sich die Lagerhalle für Schmiedeisen und Eisen- und Stahlrohre mit einer besonderen Abteilung für Abstechmaschinen sowie einer verschlossenen Stahlkammer. |
| QUELLE | [Z VDI 47 (1903) 551] |
| |
| ZEIT | 1903 |
| THEMA | Tischlerei, Gießerei |
| TEXT | Das Modellhaus bietet nichts besonders Nennenswertes. Die Schreinerei besteht aus drei Abteilungen: der Modelltischlerei, der Kistenschreinerei und dem Sägewerk. Die Modelltischlerei ist mit Staubabsaugung bei den Holzbearbeitungsmaschinen versehen. Das Sägewerk, ein wagerechtes Gatter, dient nur zum Sägen der besseren Holzsorten: Eiche, Nußbaum und Kiefer, die für Modelle und gewisse Maschinenteile verwendet werden. Bei dem Entwurf der Gießerei, Fig. 7 bis 10, war der Wunsch maßgebend, alle zu ihr gehörigen Betriebe in zweckmäßiger gegenseitiger Lage unter einem Dach zu vereinigen. Der eigentliche Gießereiraum mit einer Haupthalle von 14 m lichter Weite und zwei Seitenhallen von 7,5 m und 10,52 m lichter Weite liegt in der Mitte. Nach Osten - auf der Seite des Industriegleises - schließen sich unmittelbar an den Hauptraum die Sandbereitung, die Trockenkammern und der Gichtboden mit den Kuppelöfen an, also diejenigen Betriebe, welche alle Rohstoffe unmittelbar aufnehmen. Zwischen das Industriegleis und das Gießereigebäude, dicht an letzteres in seiner ganzen Länge anschließend, sind die Hallen für die Rohstoffe: Koks, Kohle, Sand, feuerfeste Stoffe, eingeschoben; daran grenzt der Lagerplatz für Roheisen. Die Rohstoffe machen somit möglichst kurze Wege zu den Verbrauchstellen. Auf der andern Seite des Gießereiraumes befinden sich Kleiderablage und Waschraum, ferner die Messinggießerei und die Kleinputzerei, während die Großputzerei an der Stirnseite vorgelagert ist. Gegenüber der Kleinputzerei liegt die Halle für vorrätigen Kleinguß, gegenüber von einem Portalkran bestrichene Lagerplatz für schwere Gußteile, beide an dem Hauptquergleis, das zur mechanischen Werkstätte führt. Der Hauptgießraum wird durch Oberlichte auf Haupt-und Seitenschiffen sowie durchlaufende Seitenlichte längs der hohen Mittelhalle beleuchtet; die Beleuchtungsfläche. beträgt 34 % der Grundfläche, ist also mehr als ausreichend. Das Dach ist in Holz mit doppelter Dachpappe eingedeckt; bei den großen Temperaturschwankimgen, die in der Gießerei unvermeidlich sind, erschien die bessere Isolierung, welche eine Betondecke geben würde, nicht von Wert. Angesichts der bedeutenden Höhe des Raumes ist auch Feuergefahr für das Dach kaum vorhanden. In der Mittelhalle befinden sich zwei Kranbahnen übereinander; auf der oberen läuft ein Dreimotorenkran für Drehstrom mit 12,5 t Tragkraft, auf der unteren ein Handkran von 5 t Tragkraft. In den beiden Seitenschiffen sind ebenfalls Laufkrane von 2,5 t für Handbetrieb vorgesehen. In der Mittelhalle werden im wesentlichen die Fuß- und Seitengestelle sowie alle anderen größen Teile der Schnellpressen geformt, während die westliche Seitenhalle für Klein- und Mittelzeug, die östliche zwischen Kuppelöfen und Trockenkammern ausschließlich für das Formen von Zylindern bestimmt ist, welche eine große Rolle im Schnellpressenbau spielen und alle getrocknet werden müssen. Die Zylinderformerei ist daher unmittelbar neben die Trockenkammern gelegt. Auf der andern Seite der Kuppelöfen befinden sich Tiegelöfen, die insbesondere zum Gusse der durchweg zu fräsenden Zahnräder dienen, insoweit sie nicht aus Stahlguß angefertigt werden, sowie auch zum Guß der sogenannten Doppelexzenter für die Zylinderhemmung der Schnellpressen und der Gießhülsen für die Kompositions-Farbwalzen, alles Teile, welche den feinsten, dichtesten Guß verlangen. Zum Trocknen der großen Maschinengestelle, die nicht in die Trockenkammern geschafft werden können, werden mit großem Vorteil Hansen'sche versetzbare Trockenöfen benutzt, die durch den Bläser der Messinggießerei mit Luft von 8 bis 10 cm Wassersäulenpressung versorgt werden. Da es häufig nötig ist, nachts zu trocknen, ist noch eine dreipferdige Dampfmaschine mit einem zweiten Bläser bei dem Kuppelofen aufgestellt, eine an und für sich natürlich unwirtschaftliche Anlage, die aber immerhin noch zweckmäßiger ist als andere mögliche Aushilfen. Die beiden Kuppelöfen sind nach Plänen des Zivilingenieurs Ehrhardt in Mannheim für eine stündliche Schmelzung von 4,5 bis 5 t ausgeführt. Sie werden von einem Sulzer'schen Flügelbläser mit Wind versorgt und haben eine gemeinsame Funkenkammer, die ihren Zweck vollkommen erfüllt. Auf den Gußboden werden die Rohstoffe durch einen Aufzug befördert, der nebst dem Bläser von einem 30pferdi-gen Elektromotor angetrieben wird. In der Sandbereitung ist ein zehnpferdiger Motor zum Betrieb der Kollergänge, Sieb- und Mischmaschinen aufgestellt. Die Trockenkammern, jede von 3,25 x 10 m Grundfläche, haben eine von außen zu bedienende gemeinsame Feuerung, außerdem jede eine eigene Innenfeuerung. Die Messinggießerei enthält einen Piat-Banmann-Ofen und einen gewöhnlichen Tiegelofen. Ihr Bläser wird durch einen 5 pferdigen Motor angetrieben.
In der Kleinputzerei ist ein Sandstrahlgebläse von A. Gutmann in Ottensen aufgestellt. Kompressor und Windkessel sind für eine demnächst einzurichtende Preßluftanlage berechnet und daher für 7 at Überdruck bemessen. Ein Drosselventil vermindert die Pressung für das Sandstrahlgebläse auf 2 at. |
| QUELLE | [Z VDI 47 (1903) 552] |
| |
| ZEIT | 1903 |
| THEMA | mechanische Werkstätte |
| TEXT | Die mechanische Werkstätte überspannt unter einem Dach über 10.000 qm. In den niedrigeren Seitenhallen von je 8 m Spannweite stehen die Säulen in 6 m Entfernung, in den beiden hohen Mittelhallen von 12 m Weite in 8 m Entfernung. Die aus Backstein hergestellten Außenwände sind mit Zement verfugt und innen ohne Verputz weiß gestrichen. Eisenkonstruktion und Dach sind von der Vereinigten Maschinenfabrik Augsburg und Maschinenbaugesellschaft Nürnberg, Werk Nürnberg, geliefert. Je ein um das andere Feld hat ein 4 m breites Oberlicht. Die Oberlichtbeleuchtung umfaßt an Grundfläche 26,6 %, die Seitenbeleuchtung 11,2 % der Bodenfläche. Bei dieser Gesamtbeleuchtung von 37,8 % ist die Helligkeit vollkommen ausreichend und gleichmäßig. Die einzelnen Glasplatten der Oberlichte sind nicht eingekittet, sondern, wie bei Oberlichtkonstruktionen jetzt häufig, mittels elastischer Stahlbügel aufgeklemmt und durch bleiumkleidete Filzstreifen abgedichtet. Der Fußboden besteht aus einer 20 cm starken Betonschicht mit einer 2 cm starken Deckschicht aus Asphalt. Der Grundgedanke für die Einteilung der mechanischen Werkstätte ist folgender: Die Montageabteilungen, Felder G, H und J, Fig. 13, sowie die große Montagehalle Feld F, Fig. 14, liegen zwischen der Abteilung für schwere Werkzeugmaschinen, Felder K und L, Fig. 15, (Hobelmaschinen, Stoßmaschinen, Radialbohrmaschinen) einerseits und der Abteilung für leichte Werkzeugmaschinen, Felder A bis D, Fig. 16, (Drehbänke, Fräsmaschinen, Querhobelmaschinen, Bohrmaschinen usw.) anderseits. Zwischen letztere und die große Montagehalle ist in einer Breite von 12 m, die Werkstätte in ihrer ganzen. Länge durchlaufend, das Magazin Feld E für fertige und halbfertige Maschinenteile eingeschoben. Der Arbeitsgang ist nun folgender: Sämtliche Halbfabrikate aus Eisengießerei, Messinggießerei und Schmiede werden der mechanischen Werkstätte auf dem Schmalspurgleis durch den Hauptmittelgang, Feld 9, Fig. 13, zugeführt. Die schweren Maschinenteile, (Fußgestelle, Seitengestelle, Bahnen, Schriftsatzfundamente der Schnellpressen) werden sofort nach dem Eintritt rechts und links durch Laufkrane auf die in den Feldern K und L befindlichen Hobelmaschinen verteilt, wäh-send die leichteren Teile quer durch die mechanische Werkstätte hindurch in die Werkzeugmaschinenabteilung, Feld A bis D, gebracht werden. Die schweren Teile, insbesondere die Gerippe der Schnellpressen, werden nach vollendeter Bearbeitung auf den Hobelmaschinen in die sich dicht anschließende Sonderabteilung zum Zusammenbau der Maschinengestelle, "Abrichterei" genannt, gebracht. Hier befinden sich auch Anreißerei, Lagerstoßmaschinen und Radialbohrmaschinen. In dieser Abteilung werden die Maschinengerippe vollständig zusammengestellt, gebohrt und die Messinglager eingeparst; so erst gelangen die Gestelle auf die Montierplätze, Zweck dieser Spezialisierung ist, einen möglichst raschen Lauf auf den eigentlichen Montierplätzen zu erzielen. Die übrigen Maschinenteile, welche in den Feldern A bis D bearbeitet werden, gelangen entweder unmittelbar auf die Montierplätze oder in das Magazin, um auf der andern Seite desselben an die Montage abgegeben zu werden. Die mittlere Lage des Magazins ist für den Fabrikationsgang sehr zweckmäßig. Allerdings ist der Platz in der großen Halle für Magazinzwecke etwas teuer, 51 Mark für 1 qm überbauten Raum; durch den für 1200 kg/qcm Belastung berechneten Zwischenboden, s. Fig. 11, ist die Fläche jedoch doppelt ausgenutzt. Dieser Zwischenboden kann übrigens jederzeit entfernt und die ganze Halle in eine Montierhalle wie Feld F umgewandelt werden. Außerdem sind in das Magazin auch die acht Werkmeisterzimmer eingebaut, und zwar in zwei Gruppen zu je vier Stuben, von denen je zwei nach der Montage- und zwei nach der Werkzeugmaschinenabteilung zu gelegen sind, so daß Schlosser- und Werkzeugmaschinenmeister stets in Berührung miteinander stehen und doch jeder sich in unmittelbarer Nähe seiner Abteilung befindet. Die fertiggestellten Schnellpressen werden nach dem Probelauf sofort auseinandergenommen und an das Ende der Werkstätte geschafft, wo die Felder 16 und 17. für das teils mit der Hand, teils maschinell vorgenommene Putzen und Polieren sowie für das Lackieren Vorbehalten sind. Hiermit wird ebenfalls der Zweck verfolgt, die Montageplätze möglichst rasch frei zu bekommen und den Arbeitsgang zu beschleunigen. Bestellte Maschinen werden hier auch sofort verpackt und in die Eisenbahnwagen verladen. Vorratsmaschinen jedoch werden auf Gleisen in den jenseits des Verladegleises liegenden Aufstellungsraum für fertige Maschinen befördert. Hier befindet sich noch ein zweiter Pack- und Verladeraum für die aus dem Vorrat verkauften Maschinen. Die Verteilung der Werkzeugmaschinen in den Feldern A bis C ist aus dem Grundriß der mechanischen Werkstätte, Fig. 13, ersichtlich. Sie entspricht den Eigenarten des Schnellpressenbaues, bei welchem besonders die Herstellung von Zylindern nebst den zugehörigen Spindeln und die Fabrikation von gefrästen Zahnrädern und Zahnstangen eine große Rolle spielen.
Der Abteilung der Zylinderdrehbänke in Feld D, Fig. 17, schließen sich unmittelbar die Drehbänke für die zugehörigen Spindeln an, teilweise .noch in Feld D, der Rest in Feld C 10 bis G. Hier stehen u. A. auch Dreiwellen-Drehbänke von Carl Haak in Leipzig-Eutritzsch, die sehr zweckmäßig zum Drehen größerer Mengen ganz gleicher Wellen verwendet werden, ferner Langloch-Bohrmaschinen zum Fräsen der Keilnuten, sodaß die Bearbeitung der Zylinder hier abgeschlossen wird. Feld C 1 bis 8 enthält die Drehbänke, Revolverbänke und Waagerecht-Bohrwerke zum Drehen der Zahnräder, woran sich in Feld. B 1 bis 8 die Fräserei schließt. Es stehen hier 16 Stirnrad-Fräsmaschinen von "Ludwig Loewe & Co.", 1 Hobelmaschine für Kegelräder, Bauart Bilgram, von "J. E. Reinecker", 3 Zahnstangen-Fräsmaschinen von "Ludwig Loewe & Co." oder "J. E. Reinecker", sowie verschiedene Senkrecht- und Plan-Fräsmaschinen. Abgesehen von den. Zahnrädern und Zahnstangen, spielt das Fräsen im Schnellpressenbau nicht dieselbe Rolle wie in andern Sondergebieten, da Massenarbeit nur in beschränktem Umfange vorhanden ist. Feld A enthält die zur Bearbeitung der kleineren; Teile; dienenden leichten Werkzeugmaschinen: Drehbänke, Bohrmaschinen, Querhobelmaschinen, Gewindeschneidmaschinen, sowie die senkrechten Bohrwerke zum Ausbohren der Gießhülsen für die Kompositionswalzen der Schnellpressen. Diese; Bohrwerke sind Maschinen von besonderer Art, die sich die Firma selbst angefertigt hat. Hier befindet sich ferner noch die Abteilung der Revolverdrehbänke, unter denen verschiedene, meist amerikanische Sorten vertreten sind (Gisholt, Jones & Lamson Mach.-Co. u.a.). Die Werkzeugmacherei, welche diese Abteilung abschließt, findet an anderer Stelle Erwähnung. Der Antrieb in der mechanischen Werkstätte erfolgt durch Drehstrommotoren mit 190 V Spannung, und zwar in den Werkzeugmaschinenabteilungen gruppenweise mittels Transmission, hier und da, wie bei den Radialbohrmaschinen, auch durch Einzelantrieb. In den Montageabteilungen, Felder F bis J, sind keinerlei Transmissionen vorhanden. Die wenigen ortfesten Bohr- und Querhobelmaschinen, die zu Nachhilfezwecken hier aufgestellt sind, werden durch unmittelbar gekuppelte Elektromotoren getrieben. Außerdem werden in der Montageabteilung transportable elektrisch angetriebene Bohrmaschinen, und zwar sowohl fahrbare Radialbohrmaschinen wie auch Bohrgeräte mit biegsamen Wellen, in ausgiebiger Weise verwendet. Zum Anschluß dieser fahrbaren Motoren und Bohrgeräte sind in der großen Montierhalle F an jeder Säule ein Kontakt für 60 PS und zwei für 5 PS, in der Montierabteilung für kleinere Maschinen, Felder G bis J, nur solche für 5 PS vorgesehen. Die fertigen Schnellpressen werden sämtlich einem längeren Probelauf mit Form, Farbe und Papier unterworfen und dabei durch fahrbare Elektromotoren angetrieben, welche durch einen Riemen mit dem Schwungrad der Schnellpresse verbunden werden. Solcher Elektromotoren sind 10 Stück von 3 bis 60 PS vorhanden. Die kleineren Motoren bis 10 PS sind mit den Widerständen für veränderliche Umlaufzahl zusammen auf fahrbaren Platten befestigt, die durch hochschraubbare Füße soweit vom Boden abgehoben werden können, daß die Rollen leer laufen. Das Gewicht der Platten genügt, um das Moment des Riemenanzuges aufzunehmen. Die Werkbänke sind durchweg versetzbar. Insbesondere in der Montierhalle für Rotationsschnellpressen, Fig. 14, werden sie je nach Zahl und Abmessungen der zu bauenden Rotationsmaschinen mittels der elektrischen Laufkrane beliebig umgestellt. Leitung und Halter für die Glühlichtbeleuchtung sind fest mit den Werkbänken verbunden, und der Anschluß wird je nach Bedarf durch Kabel hergestellt. Da auch die fertigen Schnellpressen durch beliebig versetzbare Motoren angetrieben werden, so ist man in keiner Weise an einen bestimmten Montierplatz gebunden.
|
| QUELLE | [Z VDI 47 (1903) 555] |
| |
| ZEIT | 1903 |
| THEMA | Transportanlagen |
| TEXT | Zum Transport in der mechanischen Werkstätte dienen teils Rollbahnen mit 600 mm Spurweite, teils Krane. In Feld 9 liegt ein Doppelgleis für den Hauptquertransport. Die Vereinigung von Längs- und Quertransport ist in den verschiedenen Abteilungen verschieden. In den Hobelmaschinenabteilungen K und L sind Krane für den Längstransport vorgesehen, und zwar in Feld L zwei elektrische Einmotorkrane mit 5 t Tragkraft, die mit Haspelkette vom Boden aus gesteuert werden, in Feld K zwei Handkrane. In der Montierabteilung für einfache Schnellpressen, Feld G bis 7, dagegen liegt für den Längstransport ein Gleis in Feld H, während der Quertransport in jedem der 16 Querfelder mit Handkranen von 2,5 t bewerkstelligt wird. Es ist auf diese Weise für je 2 Montierplätze ein Handkran vorhanden. In der großen Montierhalle ist für den Längstransport ein Gleis und ein elektrischer Dreimotorenkran für Drehstrom von 5 t Tragkraft vorgesehen. Letzterer ist wie sämtliche Krane von "Zobel, Neubert & Co." in Schmalkalden geliefert, die elektrische Ausrüstung der Krane von der "E.-A.-G. vorm. Schuckert & Co." in Nürnberg. Der Kran hat folgende Geschwindigkeiten: Lasthub 4 m/min, Katzenfahren 12 m/min, Längsfahren 60 m/min. Außerdem läuft längs der großen Montierhalle und unter dem elektrischen Kran weg, zwei Drittel der Breite bestreichend, ein Halbportalkran für Handbetrieb mit 2,5 t Tragkraft. Auf diese Weise ist der Längstransport durch den elektrischen Kran nicht behindert, und man hat an jeder Stelle unter dem großen Kran den kleinen Handkran zur Verfügung, In der Abteilung der leichteren Werkzeugmaschinen, Feld A bis D, erfolgt der Transport durchweg auf Gleisen. Nur in der Abteilung D der Zylinderdrehbänke, wo auch schwerere Stücke zur Bearbeitung gelangen, befinden sich 4 Laufkrane mit 2,5 t Tragkraft, mit denen die Zylinder vom Gleiswagen abgenommen und auf die Drehbänke gebracht werden können. Außerdem vermittelt noch eine große Anzahl Handwagen mit Lenkrollen die Verbindung. Auch fahrbare Handkrane werden mit Vorteil verwendet. Das obere Stockwerk des Magazins wird mit einem Aufzug bedient. |
| QUELLE | [Z VDI 47 (1903) 558] |
| |
| ZEIT | 1903 |
| THEMA | Werkzeugausgabe und -macherei |
| TEXT | Die Werkzeugausgaben für Schlosser und Dreher sind im Magazin untergebracht, und zwar da, wo der Hauptquergang das Magazin schneidet und sich infolgedessen mehrere Ausgabestellen bequem anbringen ließen; sie sind ziemlich im Mittelpunkt der ganzen Werkstatt gelegen. Die Werkzeugmacherei ist von den Ausgabestellen getrennt; sie befindet sich am Ende der Werkzeugmaschinenabteilung in Feld A 15, 14. Diese Trennung ergab sich dadurch, daß die Werkzeugschmiede und -härterei aus gesundheitlichen und technischen Rücksichten nicht in die Mitte der Werkstätte gelegt werden konnte und ihre unmittelbare Verbindung mit der Werkzeugmacherei für wertvoller gehalten wurde als die Verbindung mit der Werkzeugausgabe. In der Werkzeugmacherei befinden sich die üblichen Hilfsmaschinen (Universaldrehbänke, Hinterdrehbänke, Rundschleifmaschinen, Querhobelmaschinen und Werkzeugschleifmaschinen). Die anstoßende Werkzeugschmiede und -härterei, die künstlich gelüftet wird, enthält einen Pekrun'schen Härteofen, einen Bleischmelzofen und vier Schmiedefeuer. Die Baukosten der mechanischen Werkstätte stellen sich wie folgt:
1 qm überbaut kostet:
Felder A bis D: 69 Mark
Felder D bis F: 43,5 Mark
Felder G bis L: 43,5 Mark
Im Durchschnitt stellt sich 1 qm überbaut auf 51 Mark. Zur Beurteilung dieser Zahlen sei bemerkt, daß die Abschlüsse auf die Eisenkonstruktion noch während des geschäftlichen HocHstandes gemacht waren. |
| QUELLE | [Z VDI 47 (1903) 558] |
| |
| ZEIT | 1903 |
| THEMA | Verwaltungsgebäude |
| TEXT | Der inmitten der Werkstätten gelegene Verwaltungsbau ist durch einen zweistöckigen Zwischenbau mit der mechanischen Werkstätte verbunden. Er enthält im ersten Stock sämtliche Büros, die Registratur und das Empfangszimmer, der westliche Flügel die technischen, der östliche die kaufmännischen Bureaus; zwischen beiden liegen die Büros der Chefs. |
| QUELLE | [Z VDI 47 (1903) 558] |
| |
| ZEIT | 1903 |
| THEMA | Zeichnungswesen |
| TEXT | Was das Zeichnungswesen betrifft, so bestehen hier einige bemerkenswerte Eigentümlichkeiten. Die Querschnitte aller Maschinen, auch der größten, deren Abmessungen bis zu 10 m Länge, 3 m Höhe und 5 m Breite gehen, werden in natürlicher Größe aufgezeichnet. Es ist deshalb außer den eigentlichen Konstruktionsbureaus noch ein zweiter Zeichensaal mit 18 x 12 m Grundfläche und freitragender Decke vorhanden, in dem insbesondere diese großen Zeichnungen ausgeführt werden. Dieser Saal befindet sich im ersten Stock des Magazins, also in der mechanischen Werkstätte selbst, und zwar am Südende in nächster Nähe der übrigen Büros. Zur Dämpfung der Erschütterungen und des Geräusches der Werkstätte sind alle Wände mit Korkplatten belegt. In früheren Jahren wurden auch alle Einzelheiten in wahrer Größe aufgezeichnet, und zwar nicht auf Papier, sondern auf Bretter, ein Verfahren, das zwar mancherlei Vorzüge besaß, infolge seiner Schwerfälligkeit aber seit mehreren Jahren abgeschafft ist. Die noch jetzt gültigen Brettzeichnungen, welche natürlich einen großen Raum einnehmen, sind in einer eigenen Abteilung neben dem letztgenannten Zeichensaal untergebracht, während die Hauptniederlage der Blaupausen und Pausoriginale sich in dem Zeichensaal selbst befindet. Hier werden auch die Zeichnungen ausgegeben, wozu sich dieser Raum, der in der Werkstätte selbst gelegen ist, besonders eignet. Die ersten Entwürfe auch der Hauptansichten werden natürlich im Konstruktionsbüro gemacht, und zwar im Maßstab 1:6. Dieser eigentümliche Maßstab ist durch das englische Maß bedingt, das von Fr. Koenig bei Gründung der Fabrik eingeführt und bis heute beibehalten ist. |
| QUELLE | [Z VDI 47 (1903) 558] |
| |
| ZEIT | 1903 |
| THEMA | Sozialeinrichtungen |
| TEXT | In dem östlichen Flügel des Verwaltungsgebäudes befinden sich im Keller Kleiderablage und Wascheinrichtung für alle Arbeiter der mechanischen Werkstätte. Jeder Arbeiter hat seinen eigenen Schrank. Die von der Aktiengesellschaft Lauchhammer gelieferte Wascheinrichtung wird mit dem Kondensationswasser der Dampfmaschine gespeist, nachdem, wie schon bemerkt, das Öl daraus abgeschieden ist. Der Raum wird durch einen elektrischen Ventilator gut gelüftet. Ähnliche Kleiderablagen und Wascheinrichtungen befinden sich auch in Schmiede und Geiserei. Im Zwischengeschoß ist u. a. ein Lazarettraum für die erste ärztliche Hilfe bei Unglücksfällen untergebracht. Der westliche Flügel des Verwaltungshauses enthält zur ebenen Erde vorläufig die Kantine. Für später ist jedoch die Errichtung eines eigenen Baues beabsichtigt, der die Kantine und alle übrigen Wohlfahrteinrichtungen aufnehmen soll, und dann wird der verfügbare Raum für Bureaus verwendet werden. Die Kantine ist für die Arbeiter nur in der Mittagspause von 12 bis 13 Uhr geöffnet, während. in den Frühstücks- und Vesperpausen von eigens dazu angestellten Leuten Getränke und Speisen in die Werkstätten gebracht werden. Die Bewirtschaftung der Kantine ist einem Pächter übertragen. Der Kantine gegenüber ist ein freier Platz mit Baumpflanzung und Tischen und Bänken angelegt, damit die Arbeiter im Sommer ihre Mittagsmahlzeit im Freien einnehmen können. Es sei an dieser Stelle auch noch der übrigen Wohlfahrteinrichtungen der Fabrik gedacht. Die Kassen bestehen schon seit einer langen Reihe von Jahren. Schon 1854 wurde die Krankenkasse gegründet, welche später die Form der Fabrikkrankenkasse nach gesetzlichem Muster annahm. Anläßlich der Feier der vollendeten 1000sten Maschine wurde 1865 eine Fabrik-Sparkasse ins Leben gerufen. Das Jahr 1875 brachte die Gründung der Invaliden-, Witwen- und Waisenkasse. Bei Inkrafttreten des Reichsgesetzes über die Alters- und Invalidenversorgung entschieden sich drei Viertel der Mitglieder gegen Auflösung und für Fortführung der Kasse, die also nun als freiwillige Kasse neben der gesetzlichen Invalidenkasse besteht. Im gleichen Jahre wurde auch die Soldaten- und Vorschußkasse gegründet. Jeder Lehrling zahlt bis zu seinem 20. Lebensjahre täglich 3 Pfg in die Kasse, während die Firma 9 Pfg für ihn einzahlt. Von den so eingehenden Geldern erhalten die zur Fahne Einrückenden monatlich eine nicht unbeträchtliche Unterstützung. Wer frei wird, verliert seine Einlage. Aus den angesammelten Kapitalien werden auch Vorschüsse an Arbeiter gegeben. Eine derartige übrigens außerordentlich segensreiche Kasse kann natürlich nur da bestehen, wo die Arbeiterverhältnisse sehr beständig sind wie hier. Fast alle Arbeiter werden in der Fabrik herangezogen; ein Wechsel ist sehr selten. Den zum Militär Eingerückten wird grundsätzlich ihr Platz nach vollendeter Dienstzeit offen gehalten. Mit dem Bau von Arbeiterhäusern wurde gleichfalls schon im Jahre 1866 begonnen, und es soll damit auch auf dem neuen Fabrikgelände fortgefahren werden. Schließlich möge auch noch die Fabrikschule erwähnt werden. Der Unterricht wird gegenwärtig von einem der Chefs selbst, und zwar an eine ausgewählte Anzahl von Lehrlingen, erteilt. Er umfaßt Arithmetik, Algebra, Geometrie, Mechanik, Lehre des Schnellpressenbaues, Zeichnen, sowie französische, englische und italienische Sprache. |
| QUELLE | [Z VDI 47 (1903) 558] |
| |
| ZEIT | 1903 |
| THEMA | Produkte |
| TEXT | Die Firma fabriziert ausschließlich typographische Schnellpressen, sowohl solche, die von flachen, wie solche, die von zylindrischen Formen auf Rollenpapier drucken, sogen. Rotations-Schnellpressen, für letztere Maschinengattung auch alle jene Einrichtungen und Maschinen, die zur Herstellung der runden Stereotypplatten und Galvanos erforderlich sind. Es kann an dieser Stelle nicht auf alle einzelnen Abarten der Flachform- und Rotations-Schnellpressen eingegangen werden, welche die Firma baut. Als Beispiel sei in Fig. 18 die Abbildung der neuesten Form von Illustrations-Rotationsmaschinen, der Maschine für die Berliner Illustrierte Zeitung, gegeben. Es ist dies eine Zwillingsmaschine, bestehend aus zwei parallel gelagerten Illustrations-Rotationsmaschinen, deren jede eine bänderlose Falzvorrichtung besitzt. Beide Hälften können entweder gekuppelt werden, oder es kann jede Hälfte vollständig unabhängig für sich arbeiten. Im ersten Falle werden die beiden Papierstränge nach dem Drucke vereinigt und einer der beiden Falzvorrichtungen zugeführt. Die Maschine liefert dann 32-, 24-, 16-, 12-oder 8seitige Druckhefte. Arbeiten beide Maschinen unabhängig voneinander, so liefert jede 16 und 8 Seiten. Die Falzvorrichtungen sind vollständig bandlos, was bei Falzen von Illustrationen unerläßlich ist. Außerdem werden die Bogen beim Durchgang durch die Falzvorrichtung auch noch mit zwei Drahtklammern geheftet. Die Firma Koenig & Bauer hat bis heute 6200 Schnellpressen, darunter 525 Rotations-Schnellpressen, erzeugt. Der jährliche Umsatz betrug bisher 172 Maschinen, wird aber nach voller Inbetriebnahme des neuen Werkes bedeutend steigen. Die Fabrik arbeitet reichlich zur Hälfte für die Ausfuhr, und zwar nach fast allen europäischen Ländern, insbesondere Oesterreich-Ungarn, Schweiz, Italien, Spanien, Holland, Belgien, England, den skandinavischen Ländern und Rußland, weniger nach Frankreich. Die überseeische Ausfuhr erstreckt sich hauptsächlich auf Südamerika und Ostasien (China, Japan, Korea, Niederländisch-Indien). Nordamerika ist seit Inkraftreten des Mac Kinley-Tarifs verschlossen. |
| QUELLE | [Z VDI 47 (1903) 559] |
| |
| ZEIT | 1943 |
| THEMA | Organe und Kapital der Gesellschaft |
| TEXT | Vorstand: Dipl.-Ing. Dr. Hans Bolza, Würzburg, Vorsitzer; Dr. Fritz Pels Leusden, Würzburg. Aufsichtsrat: Frh. Josef C. Bock von Greissau, Wien-Mödling, Vorsitzer; Bankdirektor Hans Ostermayer, Wien, stellv. Vorsitzer; Ing. Albrecht Bolza, Würzburg; Dr. Friedrich Pick, Würzburg; Rudolf E. F. Flinsch, Frankfurt (Main); Bankdiektor Albert Glaser, München; Adolf Müller (i. Fa. Münchener Buchgewerbehaus M. Müller & Sohn K.-G.), München; Ing. August Pels Leusden, Würzburg. Stimmrecht: Je nom. RM 100,00 Aktie l Stimme. Geschäftsjahr: Kalenderjahr. Grundkapital: nom. RM 4.100.000,00 Inhaber- und Namensaktien in 47 Inhaberaktien Lit. A zu je RM 10.000,00, in 2132 Inhaberaktien Lit. B zu je RM 1.000,00, in 440 Inhaberaktien Lit. C zu je RM 100,00 sowie 23 Namensaktien Lit. D zu je RM 10.000,00 in 1204 Namensaktien Lit. E zu je RM 1.000,00 und 200 Namensaktien Lit. F zu je RM 100,00. |
| QUELLE | [Handbuch Akt.-Ges. (1943) 2788] |
| |
| ZEIT | 1943 |
| THEMA | Zweck und Gegenstand des Unternehmens |
| TEXT | Zweck: Bau und Vertrieb von Maschinen und anderen Gegenständen, insbesondere von Buchdruckmaschinen, Rotationsmaschinen und Stereotypieapparaten. Bau von Werkzeugmaschinen, Fortführung der unter der früheren Firma "Schnellpressenfabrik Koenig & Bauer G. m. b. H." in Würzburg seit 1817 betriebenen Schnellpressenfabrik. Haupterzeugnisse: Druckereimaschinen: Rotationsmaschinen für Hoch- und Tiefdruck, Flachformschnellpressen, Bogentiefdruckmaschinen, Stereotypieapparate. - Werkzeugmaschinen: spitzenlose Rundschleifmaschinen. |
| QUELLE | [Handbuch Akt.-Ges. (1943) 2788] |
| |
| ZEIT | 1943 |
| THEMA | Beteiligung an folgenden Unternehmens |
| TEXT | Beteiligung: Schnellpressenfabrik Koenig & Bauer Aktiengesellschaft Mödling, Wien - Mödling. Grundkapital: RM 750.000,00 ; Beteiligung: 100 %. |
| QUELLE | [Handbuch Akt.-Ges. (1943) 2788] |
|