|
|
Actiengesellschaft Oberbilker Stahlwerk vorm. C. Poensgen, Giersbers & Co.
Zum Vergrößern Bild anklicken
| Name | Actiengesellschaft Oberbilker Stahlwerk vorm. C. Poensgen, Giersbers & Co. |
| Ortssitz | Düsseldorf |
| Ortsteil | Oberbilk |
| Straße | Theodor-Körner-Str. 34 |
| Postleitzahl | 40227 |
| Art des Unternehmens | Stahlwerk |
| Anmerkungen | Siehe auch "Düsseldorfer Röhren- und Eisenwalzwerke, vorm. Poensgen, Giesbers & Co.", Kölner Str. 172. [Troß (1923)]: "Oberbilker Stahlwerk"; um 1943: "Aktien-Gesellschaft Oberbilker Stahlwerk". 1895: Gussstahlfabrik, Hammerwerk, Walzwerk u. Facongießerei. 1911: Grundbesitz 95.645 m², grenzt unmittelbar an den Hauptbahnhof an; 2 Siemens-Martin-Öfen von je 35 t und einer von 80 bis 100 t; Jahreserzeugung: 100.000 t, auch Nickelstahl. Vorgabe nur "Körnerstraße"; die Körnerstraße in Oberbilk gibt es um 2010 nicht mehr, sie wäre dann die Verlängerung der Höhenstraße parallel zur Kölner Straße [Auskunft Heinz-Peter Linder (2010)]. Vergl.: "Gebr. Poensgen Aktiengesellschaft" |
| Quellenangaben | [Reichs-Adreßbuch (1900) 2184] [Troß: Aufbau der Eisen-...-Konzerne (1923) 61] [Wikipedia (2005)] [Handbuch Akt.-Ges. (1943) 1807] [Eisenbahnwesen der Gegenwart 2 (1911) 422] |
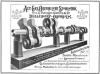
| Hinweise | [Schiffbau 3 (1901/02) 34]: Anzeige Kurbelwelle; [Dt. Babcock & Wilcox: Dampf, dessen Erzeugung und Verwendung (1907)]: Kesselanlage in Montage |
| Zeit |
Ereignis |
| 1861 |
Die Herren Albert, Rudolf, Gustav und Carl Poensgen und Friedrich Giesbers gründen die Eifeler Gußstahlfabrik zu Gemünd zum Zwecke der Anfertigung und des Absatzes von Gußstahlfabrikaten. |
| 1864 |
Gründung |
| 07.05.1864 |
Au der "Eifeler Gußstahlfabrik zu Gemünd" entsteht die Handelsgesellschaft "Carl Poensgen, Giesbers & Cie." in Düsseldorf mit einem Kapital von 125.000 Talern |
| 19.09.1871 |
Geburt von Ernst Poensgen in Düsseldorf. Poensgen stammt aus einer Familie von Eisenindustriellen in der Eifel. Er studiert Bergbau- und Hüttenwesen an der Universität Straßburg, TH Berlin-Charlottenburg und der preußischen Bergakademie Berlin. |
| 06.1877 |
Gegründet mit einem Kapital von 1.600.000 Mark |
| 19.07.1877 |
Die Handelsgesellschaft "Carl Poensgen, Giesbers & Cie." wird in eine Aktiengesellschaft mit einem Kapital von 600.000 Mark umgewandelt |
| 02.12.1891 |
Baubeginn (?) einer Dampfmaschine durch G. Kuhn, Stuttgart-Berg. |
| 16.10.1895 |
Baubeginn (?) einer Dampfmaschine durch G. Kuhn, Stuttgart-Berg. |
| 1897-1923 |
Sämtliche Aktien sind im Besitz der Familie Thyssen |
| 1897 |
Kapitalerhöhung um M 800.000,00 |
| 19.07.1897 |
Baubeginn (?) einer Dampfmaschine durch G. Kuhn, Stuttgart-Berg. |
| 1899 |
Kapitalerhöhung um M 600.000,00 |
| 1900 |
Nach dem Studium tritt Ernst Poensgen in die väterliche Firma ein und wird 1900 Direktor des Blechwalz- und Stahlwerks in Düsseldorf-Lierenfeld. |
| 12.12.1918 |
Änderung der Firma aus "Oberbilker Stahlwerk vorm. C. Poensgen, Giesbers & Cie., Akt.-Ges." in "Aktien-Gesellschaft Oberbilker Stahlwerk" |
| 1924 |
Umstellung des Aktienkapitals von M 3.000.000 auf Reichsmark 1.500.000,00. |
| 10.05.1943 |
Letzte ordentliche Hauptversammlung bis 1943/44 |
| Produkt |
ab |
Bem. |
bis |
Bem. |
Kommentar |
| Eisenbahn-Radreifen |
1911 |
[Eisenbahnwesen der Gegenwart 2 (1911) 420] |
1923 |
[Tross] |
1923: Stahlwerk mit 3 Siemens-Martin-Öfen |
| Eisenbahnräder |
1911 |
[Eisenbahnwesen der Gegenwart 2 (1911) 420] |
1923 |
[Tross] |
1923: Stahlwerk mit 3 Siemens-Martin-Öfen |
| Schmiedestücke für den Schiffs- und Maschinenbau |
1923 |
Erste Erwähnung |
1923 |
Letzte Erwähnung |
1923: Stahlwerk mit 3 Siemens-Martin-Öfen |
| Stahlguß |
1895 |
[Adreßb. Dt. Masch.-Ind.] |
1923 |
vmtl. noch [Troß] |
1923: Stahlwerk mit 3 Siemens-Martin-Öfen |
| Stahlprofile, -bleche, -teile; Eisenbahnmaterial |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| Turbinentrommeln |
1923 |
Erste Erwähnung |
1923 |
Letzte Erwähnung |
1923: Stahlwerk mit 3 Siemens-Martin-Öfen |
| Waggons und Bahnbetriebsmaterial |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
1895 |
[Adreßbuch dt. Masch.-Ind.] |
|
| Walzwerkserzeugnisse |
1923 |
Erste Erwähnung |
1923 |
Letzte Erwähnung |
1923: Stahlwerk mit 3 Siemens-Martin-Öfen |
| Bezeichnung |
Bauzeit |
Hersteller |
| Dampfmaschine |
02.12.1891 |
Maschinen- und Kessel-Fabrik, Eisen- und Gelbgießerei von G. Kuhn |
| Dampfmaschine |
16.10.1895 |
Maschinen- und Kessel-Fabrik, Eisen- und Gelbgießerei von G. Kuhn |
| Dampfmaschine |
19.07.1897 |
Maschinen- und Kessel-Fabrik, Eisen- und Gelbgießerei von G. Kuhn |
| Dampfmaschine |
1895 |
Sächsische Maschinenfabrik vorm. Richard Hartmann AG |
| Dampfmaschine |
1895 |
Maschinenfabrik Augsburg AG |
| Zeit |
Objekt |
Anz. |
Betriebsteil |
Hersteller |
Kennwert |
Wert |
[...] |
Beschreibung |
Verwendung |
| 1895 |
Dampfkraft |
|
|
unbekannt |
|
|
|
"Dampfbetrieb" |
|
| umr 1907 |
Dampfkessel |
2 |
|
Babcock & Wilcox Co. |
Heizfläche je |
220 |
qm |
Patent-Wasserrohrdampfkessel mit Überhitzern und Kettenrosten |
|
| Zeit |
gesamt |
Arbeiter |
Angest. |
Lehrl. |
männl. |
weibl. |
Kommentar |
| 1911 |
1000 |
|
|
|
|
|
mehr als 1000 |
Zeit = 1: Zeitpunkt unbekannt
| ZEIT | 1911 |
| THEMA | Allgemeines |
| TEXT | Von den deutschen Stahlwerken, die für die Lieferung von rollendem Material für die Eisenbahnen in Betracht kommen, gehört das Oberbilker Stahlwerk zu den ältesten und bedeutendsten. Die Anfänge des Unternehmens gehen in das Jahr 1861 zurück, wo die Herren Albert, Rudolf, Gustav und Carl Poensgen und Friedrich Giesbers die Eifeler Gußstahlfabrik zu Gemünd zum Zwecke der Anfertigung und des Absatzes von Gußstahlfabrikaten gründeten. Am 7. Mai 1864 entstand hieraus die Handelsgesellschaft von "Carl Poensgen, Giesbers & Cie." in Düsseldorf mit einem Kapital von 125.000 Talern, die dann am 19. Juli 1877 in eine Aktiengesellschaft mit einem Kapital von 600.000 Mark umgewandelt wurde. Heute arbeitet die Gesellschaft mit einem Aktienkapital von 3.000.000 M. und beschäftigt mehr als 1000 Beamte und Arbeiter. Der Grundbesitz beträgt 95.645 qm und grenzt unmittelbar an den Hauptbahnhof Düsseldorf. |
| QUELLE | [Deutsche Eisenbahnwesen der Gegenwart 2 (1911) 422] |
| |
| ZEIT | 1911 |
| THEMA | Anlagen |
| TEXT | Das Werk ist zurzeit mit zwei Martinöfen von je 35 Tonnen und mit einem Martinofen von 80 bis 100 Tonnen Fassungsraum ausgerüstet und damit in der Lage, eine Jahreserzeugung von rund 100.000 Tonnen Siemens-Martin-Stahl und Nickelstahl zu erreichen. Der Stahl wird zum Teil in eigenen Hammerwerken und Werkstätten, die mit den neuesten und größten hydraulischen Pressen und Arbeitsmaschinen ausgerüstet sind, vornehmlich auf Eisenbahnmaterial und Schmiedestücke weiter verarbeitet, und zwar wurden allein an Eisenbahnmaterial - Achsen, Reifen und Radsätzen - in den letzten Jahren 2.000.000 - 3.000.000 Mark jährlich umgesetzt. Haupterzeugnisse sind weiter Wellen und Schmiedestücke aller Art für den Schiffsmaschinen- und Maschinenbau, Turbinenräder usw. Der Stahl für Schiffswellen und sonstige Schmiedestücke, an welche hohe Anforderungen gestellt werden, wird in flüssigem Zustande gepreßt, wodurch Lunkerbildungen ausgeschlossen werden. Augenblicklich ist das Oberbilker Stahlwerk mit bedeutenden Erweiterungen des Hammerwerks und der Werkstätten beschäftigt, um seine gesamte Stahlerzeugung, die bisher zum Teil in Form von Rohblöcken auf den Markt gebracht wurde, in eigenen Werkstätten in Fertigerzeugnisse umwandeln zu können. |
| QUELLE | [Deutsche Eisenbahnwesen der Gegenwart 2 (1911) 422] |
| |
| ZEIT | 1911 |
| THEMA | Eisenbahnräder |
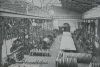
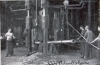
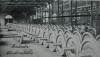
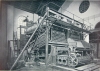
| TEXT | Bei den stetig zunehmenden Fahrgeschwindigkeiten unserer Eisenbahnen kommt für die Verkehrssicherheit nächst dem Oberbau, dem Gleise, vornehmlich die Beschaffenheit und genaue Ausführung des rollenden Materials in Frage. Wer auf freier Schienenbahn einen Durchgangszug beobachtet, wird sich klar darüber werden, welche außerordentliche Anforderungen an die Beschaffenheit der Räder und Achsen der Wagen gestellt werden müssen, um das Leben der Reisenden zu sichern. Es wird auch nicht allein die Herstellung dieses Artikels von Grund auf überwacht und geprüft, sondern man sieht auf jeder Haltestelle des Eisenbahnzuges jemand mit einem Hammer den Zug entlang eilen, der durch Anschlägen der Achsen und Reifen sich überzeugt, daß auf der Strecke kein Bruch derselben eingetreten ist. Es wird jedem Reisenden erwünscht sein, einen Einblick in die Herstellungsweise der Räder und Achsen zu erhalten, wie solche beim Oberbilker Stahlwerk erfolgt. Das Räderpaar, welches den Wagen trägt und in der Sprache der Techniker als Radsatz bezeichnet wird, besteht in der Hauptsache aus einer Achse, zwei Radkörpern und zwei Radreifen. Diese Teile werden aus Stahlblöcken von hoher Festigkeit, die im Siemens-Martin-Ofen erzeugt sind, ausgeschmiedet und gewalzt. Je nach der Größe des Martin-Ofens liefert ein Abstich desselben etwa 100 Blöcke von 200 - 300 kg Gewicht. Die Blöcke für Achsen und Reifen haben eine achteckige Form, während die Blöcke für die Radkörper sofort eine runde Form zeigen, die einem großen Kuchen ähnlich sieht. Die Achsenblöcke werden nach der Erwärmung in einem Roll-Ofen, in dem die Stücke an einem Ende eingesetzt und je nach der allmählich zunehmenden Erwärmung nach dem andern Ende fortgerollt werden, unter einer hydraulischen Schmiedepresse von 800 t Druck (Abb. 2) zu einer rohen Welle ausgeschmiedet. Der Stahlblock für den Reifen wird nach der Erwärmung in einem Roll-Ofen zunächst unter einem Dampfhammer flachgeschlagen, mit einem Dorn gelocht und dann unter einem zweiten Dampfhammer mit einem Hornsattel aufgeweitet. Der so erhaltene rohe Ring wird alsdann auf einem besonderen Walzwerk (Abb. 3) in die erforderliche Form gebracht. Hier hat der Reifen noch eine Zugabe von 2 - 3 mm auf der Fläche. Nach der vorgeschriebenen hydraulischen Stempelung, die Firmenstempel, Gußnummer und Tag der Herstellung zeigt, erfolgt ein allmähliches, sorgfältiges Erkalten in einer Glühgrube, um dem Reifen die Spannungen im Material, welche bei der Bearbeitung entstanden sind, zu nehmen. Der gegossene Radscheibenkuchen wird nach der Erhitzung zunächst unter der hydraulischen Schmiedepresse von 1500 t Druck ausgeschmiedet und gelocht. Da das Stück alsdann die erforderliche Hitze zum Weiterverarbeiten nicht mehr hat, wird es wieder erhitzt und alsdann auf einem Walzwerk auf das fertige Maß ausgewalzt. Die Scheibe erhält nunmehr unter einer Kümpelpresse die verlangte geschweifte Form und gleichzeitig die Stempelung wie der Reifen. Dem staatlichen Aufsichtsbeamten werden nun Achsen, Reifen und Radscheiben in diesem Zustande vorgelegt, und dieser nimmt mit einer von ihm getroffenen Auswahl der Stücke besondere Schlag- und Biegeproben (Abb. 4) vor, um die Beschaffenheit des Materials festzustellen. Hat sich das Material bei dieser Prüfung als bedingungsgemäß erwiesen, so wird es den Bearbeitungswerkstätten (Abb. 1) zugeführt, wo es auf verschiedenen Drehbänken das zum Gebrauch erforderliche Aussehen erhält. Die Achsen werden auf besonderen Schleifmaschinen an den Laufflächen und an den Schenkeln, auf welche die Räder aufgeschrumpft werden, auf 1/100 mm genau geschliffen. Nach der Fertigbearbeitung der einzelnen Teile werden die Reifen erwärmt und dann auf die Radscheiben gebracht, mit welchen sie nun durch Zusammenziehen des Materials bei dem Erkalten so fest verbunden sind, daß Scheibe und Reifen als ein Stück erscheinen. Um aber die Sicherheit noch zu erhöhen, wird zwischen Scheibe und Reifen ein Ring eingewalzt, der ein Abspringen der Reifen von der Scheibe durchaus ausschließt. Nunmehr wird das mit einem Reifen versehene Rad, das eine mit dem Durchmesser der Achsen übereinstimmende genaue Bohrung haben muß, mit einer hydraulischen Presse (Abb. 5) auf die Achse gepreßt, wobei der dabei zur Anwendung kommende Druck selbsttätig durch einen sinnreichen, für den Arbeiter nicht zugänglichen Apparat aufgezeichnet wird, so daß der Abnahmebeamte sich durch Einsicht der Aufzeichnung von der vorschriftsmäßigen Ausführung leicht überzeugen kann. Das zusammengebaute und durch die Achse verbundene Räderpaar kommt zum Schlüsse noch auf eine Drehbank, die sogenannte Satzbank (Abb. 6), auf der die beiden Reifen noch besonders auf das vorgeschriebene Profil abgedreht und genau mit den Laufflächen in Übereinstimmung gebracht werden. Nun ist der Radsatz gebrauchsfertig und wird in einem besonderen Raum (Abb. 7) nochmals dem Abnahmebeamten vorgeführt und alsdann zum Versand gebracht. |
| QUELLE | [Deutsche Eisenbahnwesen der Gegenwart 2 (1911) 422] |
| |
| ZEIT | 1943 |
| THEMA | Organe und Kapital der Gesellschaft |
| TEXT | Vorstand: Rudolf Krautheim, Dipl -Ing. Wilhelm Martin, beide in Düsseldorf-Reisholz. Auf sichtsrat: Dr. Heinrich Baron Thyssen-Bornemisza, Castagnola, Vorsitzer; Generaldirektor Dr.-Ing. Wilhelm Roelen, Duisburg-Hamborn, stellv. Vorsitzer; Dr. jur. Fritz Jacke, Berlin; Direktor Ernst Knüttel, Hennickendorf bei Berlin; Direktor Heinrich Lübke, Berlin. Grundkapital: nom. RM 1.500.000,00 Stammaktien in 3000 Stücken zu je RM 500,00. Großaktionär: Preß- und Walzwerk A.-G., Düsseldorf-Reisholz (fast 100%). |
| QUELLE | [Handbuch Akt.-Ges. (1943) 1807] |
| |
| ZEIT | 1943 |
| THEMA | Zweck und Gegenstand des Unternehmens |
| TEXT | Pachtvertrag: Der Betrieb der Gesellschaft ist langjährig an die Preß- und Walzwerk A.-G, in Düsseldorf-Reisholz verpachtet. Zweck: Betrieb von Eisen- und Stahlwerken und verwandten Gewerben, Weiterverarbeitung und Verfeinerung der Erzeugnisse derartiger Werke, Erwerbung, Pachtung und Errichtung von Anlagen jeder Art. |
| QUELLE | [Handbuch Akt.-Ges. (1943) 1807] |
|