|
|
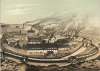
Hüttenwerk Muldenhütten
Zum Vergrößern Bild anklicken
| Name | Hüttenwerk Muldenhütten |
| Ortssitz | Muldenhütten (Sachs) |
| Postleitzahl | 09627 |
| Art des Unternehmens | Hüttenwerk |
| Anmerkungen | Auch: "Königliches Hüttenwerk Muldenhütten" oder "Kgl. Muldner Hütte" oder 1856 "muldener Schmelzhütte bei Freiberg". |
| Quellenangaben | [Wagenbreth: Dampfmaschinen (1986) 164+290] [Jahrbuch für das Berg- und Hüttenwesen (1892) 36] [Album der Sächsischen Industrie 1 (1856) 58] |
| Hinweise | [Album der Sächsischen Industrie 1 (1856) 58] Ansicht |
| Zeit |
Ereignis |
| 1863 |
Theodor Erhard arbeitet in verschiedenen Hüttenwerken in Muldenhütten und Halsbrücke |
| 1867 |
Theodor Erhard wird Leiter der Muldener Arsenikhütte und Tonwarenfabrik |
| Produkt |
ab |
Bem. |
bis |
Bem. |
Kommentar |
| Silber, Zinn ... |
1887 |
Erste Erwähnung |
1887 |
Letzte Erwähnung |
1887: Lieferung des 3. Gebläses |
| Bezeichnung |
Bauzeit |
Hersteller |
| Dampfgebläsemaschine |
1886/87 |
Fröbelsche Maschinenfabrik "Constantinhütte" |
Zeit = 1: Zeitpunkt unbekannt
| Zeit |
Bezug |
Abfolge |
andere Firma |
Kommentar |
| |
dort tätig |
danach |
Theodor Erhard |
|
| ZEIT | 1856 |
| THEMA | Beschreibung |
| TEXT | Man hat in dem umfangreichen Complex von Gebäuden Gelegenheit, Tag und Nacht das Personal in reger Geschäftigkeit zu beobachten und den interessanten Schmelzprozeß kennen zu lernen. Die muldener Hütte ist fast so alt, als der Bergbau in Freibergs Gegend, aber erst gegen Ende des siebenzehnten Jahrhunderts begann die bedeutendere Vergrößerung derselben. Bis zu dem genannten Zeitpunkt befanden sich überall, wo Erze gewonnen wurden, auch Schmelzhütten, welche fast stets in Tätigkeit waren, und eine Menge Holz verzehrten, ohne daß sich ein besonderer anderer Gewinn herausgestellt hätte. Der Holzmangel in den Bergrevieren machte sich immer fühlbarer und die laut werdenden Klagen bewirkten, daß sich das Augenmerk auf die Ursache dieses Übels richtete. Zu Anfang des achtzehnten Jahrhunderts wurde eine General-Schmelz-Administration eingesetzt, kraft welcher, um der Holzverschwendung Einhalt zu tun und auch sonst die Arbeiten möglichst gewinnbringend zu machen, alle Erze in die Freiberger Hütten abgeliefert und dort geschmolzen werden mußten. Dieses machte die Vergrößerung der Freiberger Hüttenwerke nötig und so hat gegenwärtig die muldener Hütte 17 Schmelzöfen, unter diesen 5 doppelte, 7 ungarische Röstöfen, 3 englische, zum Teil für Gasfeuerung eingerichtete Röstöfen, 30 Röststätten, 2 Treibherde, 2 Silberfeinbrennöfen, 2 englische Flammenöfen, 1 englischer Kupferraffinierofen, 2 Cylindergebläse, wovon das eine drei, das andere vier Cylinder hat, getrieben durch Furneyron'sche Turbinen, 2 Lufterwärmungsapparate und 2 Pochwerke mit 15 Stempeln. Dabei befindet sich noch eine Extraktionsanstalt. Beschäftigt find hier über dreihundert Arbeiter, welche das Jahr durchschnittlich 114.000 Zentner Erz mit 160.000 Pfund Silber, 21.000 Zentner Blei und 270 Zentner Kupfer Ausbringen durchsetzen, wofür die Bezahlung 472.000 Thaler ist. Die Erze werden entweder in englischen Flammenöfen, oder in sogenannten Schachtöfen geschmolzen. Diese Schachtöfen sind aus Bruchsteinen ausgemauert und haben einen hohlen, vier bis sechs Ellen tiefen Schacht von unregelmäßig vierseitiger Gestalt, dessen obere Mündung die Gicht genannt wird. Durch diese gelangen die Erze und das aus Koks bestehende Feuerungsmaterial schichtweise in den Ofen. Auf dem Grunde des Schachtes Kohlenasche und Lehm eine rinnenförmige, abschüssige Sohle festgeschlagen, welche in eine runde, in dem Vorbau (Vorherd) ausgeschnittene Vertiefung leitet. – In einiger Entfernung von der Ofensohle ist in der Hintermauer des Schachtes eine Öffnung, die Form genannt, durch welche mittelst einer Gebläsemaschine verdichtete athmosphärische Luft getrieben wird. Das Auge, eine andere Öffnung, liegt in der entgegengesetzten Wand auf der Tiefe der Schmelzsohle und dient zum Abfließen der geschmolzenen Massen auf den Vorherd. – Das Schmelzen dauert ohne Unterbrechung, so lange Schmelzmaterial vorhanden ist oder der Zustand des Ofens es gestattet. Die Flammenöfen sind niedrige, langgestreckte Herde, die bei der größten Hitze durch Zusammensintern einer festen Quarzmasse gebildet werden und von feuerfesten Steinen überwölbt sind. Das Feuerungsmaterial verbrennt auf einem großen Rost neben dem Herd und läßt seine Flamme über die auf dem Herde liegenden Erze nach der auf der entgegengesetzten Seite befindlichen hohen Esse streichen, welche bei dieser Hütte 95 Fuß Höhe hat. Bei diesen Oefen wird das Erz durch eine Öffnung in dem Gewölbe auf den Herd gebracht und die geschmolzene Masse durch eine Stichöffnung abgelassen. Wenden wir unsere Aufmerksamkeit auf das Verfahren in der Schmelzhütte, so finden wir folgende Hauptschmelzarbeiten: die Roharbeit und die Bleiarbeit; die Hauptnacharbeiten sind: das Silberabtreiben, das Silberfeinbrennen, die Nacharbeiten mit dem Bleisteine und die Nacharbeiten mit dem Kupfersteine. Die zum Schmelzen bestimmten Erze können nur als trockenes feines Pulver abgeliefert werden und deshalb werden sie auf den Gruben trocken oder naß gepocht und sie so an die General-Schmelz-Administrationen abgegeben, wo man die Erze aufwiegt, probiert und dann weiter abliefert. Die Schmelzhütte erhält zur weiteren Verarbeitung diejenigen Erze, welche für die Amalgamation entweder zu arm oder zu reich sind, oder zu viel Blei oder Kupfer enthalten. Sind die Erze so arm, daß sie nicht mit Vorteil unmittelbar durch Blei bei der Bleiarbeit entsilbert werden können, so werden sie der Roharbeit übergeben. Der Silbergehalt dieser armen Erze wird in einem, erst durch die Roharbeit fallendem Produkt, dem Rohstein, konzentriert; dieses Produkt erzeugt sich aus den in den Erzen vorhandenen Schwefelkiesen. Am vorteilhaftesten ist es, wenn die zur Roharbeit bestimmten Erze im Durchschnitt einen Gehalt von 1,5 Loth Silber und 70 Pfund Schwefelkies auf den Zentner Erz haben, und wenn sie nicht ursprünglich dieses enthalten, so müssen sie nach Befinden gemengt werden. – Auch werden die armen Erze mit hundert Zentner Schlacken von der Bleiarbeit beschickt (gemengt). Diese Schlacken nehmen beim Schmelzen alle im Erze enthaltenen Erden in sich auf, während die Kiese bei der Beschickung zum größten Teil sich zu Rohstein bilden. In dem Rohstein, welcher aus Kieselerde, Eisen und Schwefel besteht, ist das in der Beschickung vorhandene Silber konzentriert. Ein Rohofen verschmilzt täglich 30 bis 40 Zentner Erz, ans welchen 12 bis 16 Zentner Rohstein mit 60 bis 80 Loth Silber ausgebracht werden. Durch die Bleiarbeit werden sowohl die übrigen Erze, als auch die Rohsteine entsilbert, und es konzentriert sich das Silber aus Beiden im Werkblei, welches das Produkt dieser Arbeit ist, welches auf einem Zentner gewöhnlich ein Pfund Silber enthält; bei dieser Arbeit fallen noch die Speise, Verbindung von Arsenik, mit Kobalt, Nickel und Kupfer, Bleistein, eine Art Rohstein mit Kupfer und Bleigehalt. Diese besitzen noch einen geringen Silbergehalt, bis ein halbes Loth auf dem Zentner, und kommen in die Roharbeit zurück. Sämtliche Bleierze werden vor dem Verschmelzen erst der Röstung unterworfen, um die dem Schmelzen hinderlichen Substanzen, z.B. Schwefel, Arsenik, Zink auszuscheiden und zu verjagen. Bei dem Rösten werden die Erze durch das daneben im Ofen befindliche Feuer durchglüht und dabei beständig umgerührt. Um den Schwefel zu entfernen, werden auch die Rohsteine vorher geröstet, doch geschieht dieses nicht in besonderen Öfen, sondern in freien Haufen von 300 bis 400 Zentner Stärke. Ist die Röstung vollendet, so wird das Erz so beschickt, daß die Beschickung ohngefähr aus zwei Drittel Erz und ein Drittel Rohstein besteht und folglich der Zentner im Durchschnitt 6 bis 7 Loth Silber enthält. Übrigens enthalten die Erze nie selbst so viel Blei, daß es im Stande wäre, das Silber vollständig in sich aufzunehmen, man muß also immer noch Blei, teils in regulinischer Gestalt, teils als Glätte zusetzen. In vier und zwanzig Stunden werden in einem Ofen 30 bis 36 Zentner Erz und Stein verarbeitet, wovon 12 Zentner Werkblei und 2 Zentner Bleistein fallen. Das Werkblei wird nun abgetrieben und feingebrannt. Auf einem großen runden Herd, der Treibherd genannt, wird das Werkblei eingeschmolzen, und in einem treibenden Zustand erhalten, wobei es der Berührung mit athmosphärischer Luft ausgesetzt wird; durch die Verbindung mit dem Sauerstoff der Luft verwandelt sich das Blei in Glätte und läßt sich abziehen, während das Silber metallisch rein (regulinisch) zurückbleibt. Bei dieser Arbeit bemerkt man eine höchst interessante Erscheinung: den Silberblick. Hat sich das sämtliche Blei durch Verbindung mit dem Sauerstoff zu Glätte umgebildet, so tauchen auf der feurig fließenden Oberfläche des Silbers kleine, nach allen Richtungen hin sich bewegende Blasen auf, die in allen Farben des Regenbogens spielen und dann schnell wieder verschwinden; diesen schnell vorübergehenden Schein, einen der angenehmsten Anblicke für das Auge, nennt man den Silberblick. Ist alles Blei entfernt, so wird das Wasser auf den Herd geleitet und nach geschehener Abkühlung findet man einen Silberkuchen von 70 – 100 Pfund Gewicht, das Produkt aus 100 Zentner Werkblei, welche gewöhnlich auf einmal auf den Treibherd gebracht werden. Die Glätte kommt sogleich in den Handel oder es wird aus ihr das Kaufblei hergestellt. Aber immer ist das Silber nicht rein genug um es sogleich an die Münze abliefern zu können, noch enthält es schädliche Bestandteile und um diese zu entfernen, wird es dem Feinbrennen unterworfen. Der Silberkuchen wird zerschlagen und in Stücken von 25 Pfund von dem Gebläse auf kleinen Mergeltästen eingeschmolzen, welche die noch vorhandenen Unreinigkeiten an sich ziehen. Der vorerwähnte Bleistein enthält noch Silber, Blei und Kupfer, ist also noch von vielen Wert, weshalb man mit ihm einige Nacharbeiten vornimmt. Der Bleistein wird geröstet und dann mit Zuschlägen von noch mehr Blei, Roharbeitsschlacken und Kupfererzen geschmolzen. Das Blei zieht das Silber an sich und bildet nochmals Werkblei; die übrige Beschickung fällt entweder als Bleisteinschlacke oder als Kupferstein. Die Schlacken kommen wieder in die Roharbeit zurück, der Kupferstein aber wird einer Nacharbeit unterworfen. Diese Nacharbeiten mit dem Kupferstein bestehen zunächst aus dem Rösten in freien Haufen, um den Kupferstein zu entschwefeln, worauf man ihn in dem Flammenofen zu einem konzentrierten Stein verschmilzt, den sogenannten Spurstein. Ist dieser hergestellt, so beginnt die Extraktion. Man bringt 4 Zentner Spursteine auf den oberen Herd eines Doppelröstofens und erhitzt sie durch die überschlagende Flamme bis zum Glühen, wodurch der noch übrige Schwefel verflüchtigt wird, worauf man die Steine auf dem Herd läßt und tot röstet. Dieses totgeröstete Mehl wird gesiebt, mit einem Prozent Kochsalz beschickt und dem sogenannten Gutrösten unterworfen; die zurückgebliebene Gröbe aber wird gemahlen, nochmals totgeröstet und während demselben mit Kupfermehl, welches mit 3 Prozent Salz beschickt war, gemengt, wodurch die Chlorbildung vollendet ist. Nun beginnt das Auslaugen. Das gutgeröstete Mehl wird in acht mit Filtervorrichtungen und Ablaßhähnen versehenen, auf Eisenschienen nebeneinander gesetzte Fässer heiß eingesetzt und mit konzentrierter Kochsalzauflösung, welche aus einer Pfanne mittelst hölzerner Gerinne aus Ablaßhähnen fortwährend zulauft, ausgelaugt, worauf die durchführende, mit Chlorsilber gesättigte Lauge in die Klärbottiche gelangt. Aus diesen Bottichen fällt die Lauge in die etagenweise darunter aufgestellten Füllgefäße, und zwar zunächst auf eine Reihe Silberfüllgefäße, in denen auf dem Filtrum eine dünne Schicht Zementkupfer ausgebreitet liegt. Hier schlägt sich das Silber in dendrytischen Gestalten nieder, und kann, wenn die Silberschicht eine bestimmte Stärke erhalten hat, als Schale abgehoben werden. Die Lauge fließt weiter ab und kommt in eine zweite Reihe ähnlicher Füllgefäße, wo das vielleicht noch in der Lauge vorhandene Silber Gelegenheit findet, sich niederzuschlagen, worauf die Lauge in die Kupferfüllgefäße gelangt. Das in die Lauge aus dem Kupferstein übergegangene Kupfer, sowie dasjenige, was bei dem vorigen Silberniederschlagsprozeß aufgelöst ist, wird hier durch auf Leinwandfilter ausgebreitete Eisen als Zementkupfer niedergeschlagen, und eben so abgehoben, wie das Silber. Aus den letzten Gefäßen fließt die entsilberte und entkupferte, aber eisenreich gewordene Lauge in ein Bassin, aus dem sie durch Pumpen wieder in die Laugpfanne gehoben und zum wiederholten Auslaugen benutzt wird. In ein Laugefaß kommen gewöhnlich 8 bis 10 Zentner Kupfersteine und ist das Auslaugen desselben in 24 Stunden vollendet; der bis zu einem drittel Loth entsilberte Kupferstein wird zur Gewinnung seines Kupfergehalts mit 5 Prozent Ton zu Ziegeln geformt. Diese Ziegeln werden mit Schwarzkupferschlacken und Quarz zu Schwarzkupfer (unreinen metallischen Kupfer) verschmolzen, welches endlich in einen englischen Flammenofen raffiniert, d.h. bis zur Hämmerbarkeit gereinigt oder hammergar gemacht wird. |
| QUELLE | [Album der Sächsischen Industrie 1 (1856) 58] |
|